جدول المحتويات
مقدمة
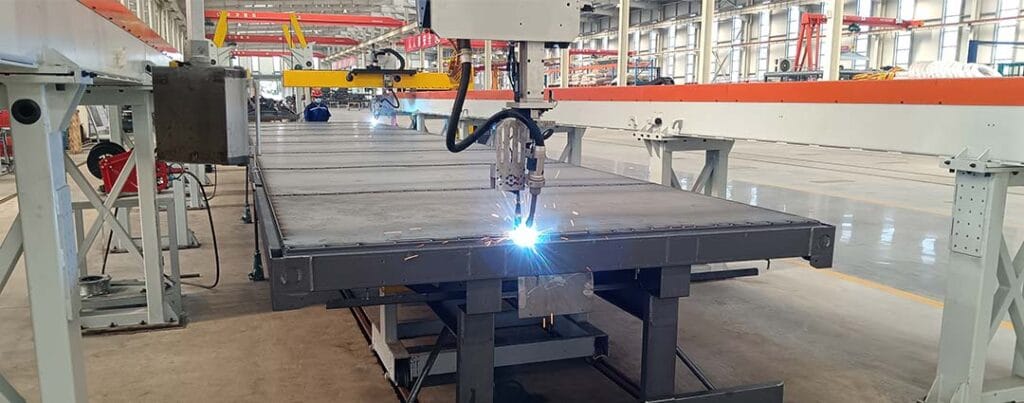
تم تصميم آلة اللحام الأوتوماتيكية للتحكم في عملية اللحام مع اعتماد أقل على حركة الشعلة اليدوية المستمرة. اعتمادًا على النظام، قد يقوم بأتمتة حركة الشعلة، أو دوران قطعة العمل، أو تغذية الأسلاك، أو اكتشاف التماس، أو معلمات اللحام، أو تسلسل الإنتاج الكامل.
ومع ذلك، فإن الأتمتة لا تضمن الجودة في حد ذاتها. يمكن للآلة تكرار نفس الحركة بدقة مع الاستمرار في إنتاج لحامات غير متناسقة إذا تغيرت فجوة المفصل، أو تغيرت قطعة العمل، أو افتقرت التركيبة إلى الصلابة، أو لم تتطابق معلمات اللحام المحددة مع المادة.
تتعامل التركيبات الأكثر نجاحًا مع آلة اللحام الأوتوماتيكية كجزء من نظام إنتاج كامل. يجب أن يعمل تصميم قطعة العمل وإعداد المفاصل والتركيب ومصدر اللحام وآلية الحركة وأجهزة الاستشعار ووحدة التحكم وعملية الفحص معًا.
يوضح هذا الدليل:
- ماذا تفعل آلة اللحام الأوتوماتيكية
- تكوينات الآلة الرئيسية المستخدمة في الإنتاج
- ما هي مهام اللحام المناسبة للأتمتة
- كيف تؤثر التركيبات وتنوع التماس على الجودة
- عندما تكون هناك حاجة إلى الروبوتات وأجهزة تحديد المواقع وأنظمة الرؤية
- كيفية مقارنة اللحام الآلي واليدوي
- ما يجب تقييمه قبل إدخال نظام جديد
ما هي آلة اللحام الأوتوماتيكية؟
آلة اللحام الأوتوماتيكية هي نظام يقوم بعملية لحام واحدة أو أكثر وفق تسلسل متحكم فيه. قد يحرك شعلة اللحام على طول مسار مبرمج، أو يدور قطعة العمل أسفل شعلة ثابتة، أو ينسق كلتا الحركتين.
يمكن للجهاز أيضًا التحكم في الوظائف الداعمة مثل:
- بداية القوس وتوقفه
- لحام التيار والجهد
- تغذية الأسلاك
- حماية توصيل الغاز
- سرعة سفر الشعلة
- تحديد موضع قطعة العمل
- بحث التماس
- التذبذب أو النسيج
- تنفيذ مسار متعدد التمريرات
- وقت التبريد
- مراقبة الأخطاء
المفهوم الأوسع ل لحام يتضمن العمليات التي تربط المواد من خلال الحرارة أو الضغط أو مزيج من الاثنين معًا. يضيف النظام التلقائي حركة متحكم فيها ومعلمات عملية قابلة للتكرار وتسلسلًا مبرمجًا إلى طريقة اللحام المحددة.
تم تصميم بعض الآلات حول منتج واحد ودرزة واحدة. ويستخدم البعض الآخر روبوتات متعددة المحاور، وتركيبات قابلة للتبديل، وبرامج مخزنة، وأنظمة استشعار لمعالجة مجموعة واسعة من المنتجات.
هذا الاختلاف مهم. قد توفر الآلة المخصصة للغاية إنتاجًا بسيطًا ومستقرًا لمكون واحد، في حين أن الخلية الآلية المرنة قد تكون أكثر ملاءمة عندما تتغير المنتجات ومواضع التماس وأحجام الدُفعات بانتظام.
كيف تعمل آلة اللحام الأوتوماتيكية
على الرغم من اختلاف تصميمات الماكينات، إلا أن معظم دورات اللحام الآلي تتبع تسلسلًا مشابهًا.
تحميل قطعة العمل
يقوم المشغل أو الناقل أو روبوت المناولة أو جهاز النقل بوضع المكونات في الوحدة. تضعها الوحدة على أسطح مرجعية محددة وتثبتها في موضعها.
في هذه المرحلة قد يؤكد النظام:
- الجزء الصحيح موجود
- اتجاه الجزء صحيح
- تم تحميل جميع المكونات المطلوبة
- وصلت المشابك إلى مواقعها المغلقة
- العلبة الواقية آمنة
- منطقة اللحام جاهزة
تحديد المواقع المشتركة
تقوم الآلة بتحريك الشعلة أو قطعة العمل أو كليهما إلى وضع البداية.
في نظام مخصص، قد يتضمن ذلك شريحة خطية، أو ظرف دوار، أو هيكل عمود وذراع، أو محدد موضع يعمل بالطاقة. في النظام الآلي، يتم تنسيق عدة محاور لوضع الشعلة في الزاوية والمسافة المبرمجة.
تفعيل معلمة اللحام
تستدعي وحدة التحكم إجراء اللحام المطلوب. قد تتضمن المعلمات التيار، والجهد، وسرعة السفر، وسرعة تغذية الأسلاك، وتوقيت تدفق الغاز، ونمط النسج، وإعدادات النبض، وسلوك ملء الحفرة.
قد تستخدم أقسام مختلفة من مفصل واحد مجموعات معلمات مختلفة. على سبيل المثال، قد يقلل النظام من السرعة في البداية، ويزيدها على طول القسم الأوسط المستقر، ويستخدم تسلسلًا نهائيًا متحكمًا فيه لمنع حدوث خلل في الحفرة.
تنفيذ المسار
تتبع الآلة التماس المبرمج مع الحفاظ على العلاقة المطلوبة بين الشعلة وقطعة العمل.
النظام الأساسي يكرر المسار الثابت. قد تبحث آلة اللحام الأوتوماتيكية الأكثر تقدمًا عن خط التماس قبل اللحام أو تضبط مسارها أثناء العملية.
الانتهاء والتفتيش
بعد توقف القوس، قد تعود الآلة إلى وضع آمن، أو تحرر المشابك، أو تدور قطعة العمل، أو تبدأ عملية لحام أخرى.
قد ينتقل الجزء المكتمل بعد ذلك إلى الفحص البصري، أو فحص الأبعاد، أو الاختبار المدمر، أو الفحص غير المدمر، أو مرحلة التصنيع التالية.
الأنواع الرئيسية لآلات اللحام الأوتوماتيكية
يغطي مصطلح آلة اللحام الأوتوماتيكية عدة فئات من المعدات. يبدأ اختيار التكوين الصحيح بفهم كيفية تحرك خط التماس وقطعة العمل.
آلة لحام الشعلة الثابتة
في نظام الشعلة الثابتة، تظل شعلة اللحام ثابتة إلى حد كبير بينما تتحرك قطعة العمل تحتها.
غالبًا ما يستخدم هذا التكوين للطبقات الدائرية، والطبقات الطولية، والأنابيب، والأسطوانات، والخزانات، والفلنجات، والمكونات ذات الأشكال المنتظمة.
ميزتها الرئيسية هي البساطة الميكانيكية. إذا كان من الممكن تدوير قطعة العمل أو ترجمتها بدقة، فقد لا تتطلب الآلة نظام شعلة معقد متعدد المحاور.
ومع ذلك، فهو أقل مرونة عندما يحتوي المنتج على طبقات في عدة زوايا أو مواضع.
آلة لحام التماس الخطي
يقوم النظام الخطي بتحريك الشعلة أو قطعة العمل على طول دليل مستقيم.
أنها مناسبة ل:
- طبقات طولية
- مفاصل بعقب مستقيمة
- لحام اللوحة
- مكونات الشعاع
- أقسام الخزان
- مفاصل الحافة المتكررة
يمكن أن يوفر الدليل الصلب سرعة سفر ثابتة وموضع الشعلة. الشرط الرئيسي هو أن يظل المفصل مستقيمًا وموضعًا ثابتًا.
آلة اللحام المحيطي
تقوم هذه الآلة بتدوير قطعة عمل مستديرة بينما تتبع الشعلة مفصلًا دائريًا.
تشمل التطبيقات النموذجية ما يلي:
- اتصالات الأنابيب إلى الحافة
- أوعية أسطوانية
- حلقات
- أغطية مستديرة
- الأكمام
- مكونات على شكل عجلة
يجب أن يقوم ظرف الظرف أو البكرات أو محدد الموضع بتدوير قطعة العمل بسلاسة. قد يؤدي الانحراف المركزي أو التثبيت غير الصحيح إلى تحرك خط التماس بالنسبة للشعلة.
نظام تحديد موضع اللحام
يدعم محدد الموضع قطعة العمل ويدورها بحيث يظل المفصل في اتجاه لحام مناسب.
يمكن ضبط الشعلة يدويًا أو التحكم فيها ميكانيكيًا أو تركيبها على الروبوت. تعد أدوات تحديد المواقع مفيدة للإطارات والصناديق والمكونات الهيكلية والتجمعات متعددة الجوانب.
يمكنها تحسين الوصول إلى الشعلة وتقليل الحاجة إلى اللحام في الاتجاهات الصعبة.
خلية اللحام الروبوتية
تستخدم الخلية الآلية روبوتًا صناعيًا أو تعاونيًا متعدد المحاور لتوجيه الشعلة عبر مسارات مستقيمة أو منحنية أو زاوية أو ثلاثية الأبعاد.
روبوتية نظام اللحام الآلي يكون مناسبًا عندما يتعين على محطة عمل واحدة معالجة طبقات متعددة أو نماذج منتجات أو اتجاهات مشتركة.
يوفر الروبوت مرونة الحركة، لكن النظام لا يزال يتطلب تركيبات مناسبة، والتحكم في العمليات، والوصول إلى الشعلة، واتساق قطعة العمل.
آلة لحام موجهة بالرؤية
يقوم النظام الموجه بالرؤية بمسح قطعة العمل لتحديد موضع المفصل أو هندسة السطح.
قد يقوم بتصحيح برنامج مخزن، أو حساب مسار جديد، أو تتبع التماس أثناء اللحام. يعد هذا أمرًا ذا قيمة بالنسبة للمكونات الكبيرة والتجمعات المتغيرة والمنتجات التي لا يمكن وضعها بشكل مماثل للتركيبات الأساسية.
تزيد الرؤية من القدرة على التكيف، لكنها لا تحل محل إجراءات إعداد المواد واللحام السليمة الصحيحة.
مقارنة آلة اللحام الأوتوماتيكية
| نوع الآلة | العمل الأنسب | القوة الرئيسية | القيد الرئيسي | عامل الاختيار الحاسم |
|---|---|---|---|---|
| آلة الشعلة الثابتة | أجزاء مستديرة أو متحركة بانتظام | هيكل ميكانيكي بسيط ومستقر | مرونة المسار المحدودة | دقة حركة قطعة العمل |
| آلة التماس الخطية | مفاصل مستقيمة ومستمرة | سرعة السفر متسقة | مناسبة بشكل رئيسي للطبقات الخطية | استقامة المفاصل |
| آلة محيطية | الأنابيب والحلقات والأجزاء الأسطوانية | لحام دائري مستقر | يتطلب دوران دقيق | تركيز قطعة العمل |
| النظام القائم على محدد المواقع | أجزاء مصنعة متعددة الجوانب | يحسن اتجاه اللحام | يتطلب لقط مناسب | توازن الحمل ونطاق الدوران |
| خلية اللحام الروبوتية | منتجات متعددة وطبقات معقدة | حركة مرنة متعددة المحاور | المزيد من التخطيط للتكامل | الوصول والتركيب والبرمجة |
| نظام موجه للرؤية | قطع العمل المتغيرة أو غير المنتظمة | يعوض عن اختلاف التماس | مزيد من التعقيد في الاستشعار والتحكم | جودة المسح وإمكانية اكتشاف المفاصل |
ما هي مهام اللحام المناسبة للأتمتة؟
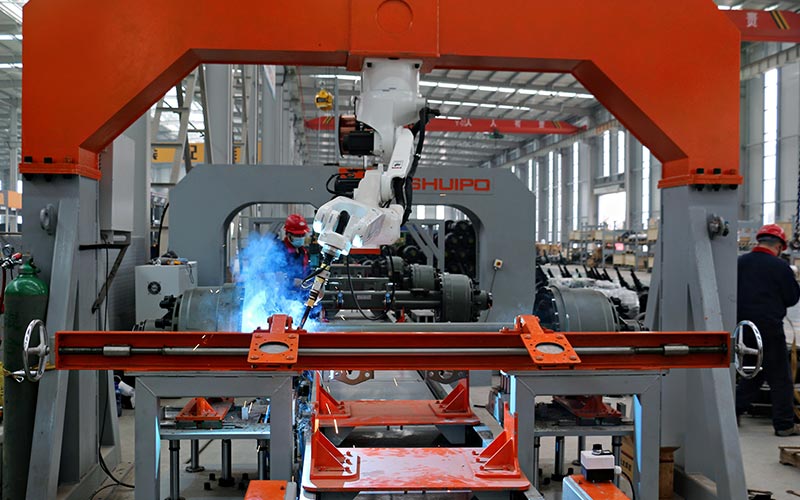
تعمل آلة اللحام الأوتوماتيكية بشكل أفضل عندما تحتوي المهمة على ظروف متكررة وقابلة للقياس.
طبقات مستقيمة متكررة
تعتبر اللحامات المستقيمة مرشحة قوية لأنه من السهل تحديد مسار السفر. يمكن للمحور الخطي أو الروبوت الحفاظ على سرعة ثابتة واتجاه الشعلة.
تتمثل المخاطر الرئيسية في تباين فجوة المفاصل وحركة الأجزاء والتشويه على طول اللحامات الطويلة.
المفاصل الدائرية
يمكن أتمتة اللحامات الدائرية عن طريق تدوير قطعة العمل أسفل شعلة ثابتة أو تحريك الروبوت حول المكون.
يعتمد الاختيار الصحيح على حجم قطعة العمل والتوازن والوزن والهندسة المحيطة بها.
اللحامات فيليه المتكررة
عادةً ما تكون وصلات الشرائح الموجودة على الإطارات والأقواس والمقويات والمكونات الهيكلية آلية.
يجب أن تحافظ الآلة على زاوية عمل مناسبة بين كلا السطحين. إذا تغير أحد المكونات موضعه، فقد لا يظل القوس متمركزًا في المفصل.
اللحامات الأخدود
يمكن لحام الأخاديد المعدة تلقائيًا عندما تظل فجوة الجذر والزاوية المائلة والمحاذاة تحت السيطرة.
قد تتطلب المفاصل السميكة تمريرات متعددة. تحتاج كل تمريرة إلى مسار محدد وإزاحة وزاوية شعلة وإعدادات عملية.
مفاصل طويلة ومستمرة
تعتبر الأتمتة مفيدة للحامات الطويلة لأنها يمكن أن تحافظ على سرعة السفر بشكل أكثر اتساقًا من الحركة اليدوية المستمرة.
ومع ذلك، يجب على النظام إدارة تراكم الحرارة وتشويه قطع العمل. المسار الدقيق ميكانيكيًا لا يكفي إذا تحرك خط التماس أثناء اللحام.
طبقات معقدة ثلاثية الأبعاد
يمكن للروبوتات متعددة المحاور اتباع المفاصل المنحنية والزاوية أثناء تغيير اتجاه الشعلة.
تتطلب هذه التطبيقات تخطيطًا دقيقًا للمسار، وتحليل الوصول، والتحقق من الاصطدام، وأحيانًا حركة منسقة لقطع العمل.
مكونات عالية المزيج
كان من الصعب تقليديًا أتمتة المنتجات المتغيرة بشكل متكرر لأن كل اختلاف يتطلب برمجة وتركيبات جديدة.
يمكن للأنظمة الحديثة التي تستخدم البرامج المخزنة والأدوات المعيارية والبرمجة دون اتصال بالإنترنت والرؤية أن تقلل من أعمال التغيير. أ محطة عمل الروبوت التعاونية قد يدعم أيضًا مهام اللحام المرنة من خلال البرمجة المبسطة وتخطيطات محطة العمل القابلة للتكيف.
الفرق بين اللحام الآلي والآلي والروبوتي
تُستخدم هذه المصطلحات أحيانًا بالتبادل، ولكنها تصف مستويات مختلفة من التحكم في العملية.
اللحام الميكانيكي
في اللحام الميكانيكي، تتحكم الآلة في جزء من الحركة، ولكن لا يزال بإمكان المشغل بدء العملية أو مراقبتها أو ضبطها أو إيقافها.
على سبيل المثال، قد تقوم عربة بتحريك الشعلة على طول خط مستقيم بينما يتحكم المشغل في معلمات تحديد المواقع واللحام.
اللحام التلقائي
تكمل آلة اللحام الأوتوماتيكية التسلسل المبرمج بتدخل محدود من المشغل أثناء اللحام.
يمكن للنظام تنسيق الحركة والتحكم في القوس وتغييرات المعلمات وإكمال الدورة.
اللحام الآلي
اللحام الآلي هو شكل من أشكال اللحام الآلي الذي يستخدم روبوتًا متعدد المحاور قابلاً للبرمجة لتحريك الشعلة أو قطعة العمل.
الميزة الرئيسية هي مرونة الحركة. يمكن للروبوت نفسه معالجة اللحامات في مواقع واتجاهات مختلفة إذا تم إعداد قطعة العمل والبرنامج بشكل صحيح.
اللحام التكيفي
تستخدم الأنظمة التكيفية أجهزة استشعار لتعديل العملية وفقًا للظروف الفعلية.
قد يقوم النظام بتصحيح موضع المسار، أو تغيير سرعة السفر، أو ضبط النسيج، أو تحديد المعلمات بناءً على هندسة المفصل المكتشفة.
أعلى مستوى من التعقيد ليس هو الخيار الأفضل تلقائيًا. قد تكون الآلة الخطية البسيطة أكثر استقرارًا لدرز دائم واحد، في حين أن الحل الآلي أو التكيفي قد يكون أكثر قيمة لتغيير المنتجات.
المكونات الأساسية لآلة اللحام الأوتوماتيكية
يعتمد أداء آلة اللحام الأوتوماتيكية على تفاعل عدة أنظمة فرعية.
مصدر طاقة اللحام
يقوم مصدر الطاقة بتوليد والتحكم في الإخراج الكهربائي المطلوب للعملية المحددة.
يجب أن يدعم المادة المطلوبة والسمك ومعدل الترسيب وخصائص القوس وطريقة الاتصال.
يعد توصيل الطاقة المستقر أمرًا ضروريًا، ولكن يجب أن يتوافق مع التغذية الصحيحة للأسلاك، وحركة الشعلة، والحماية، وإعداد المفاصل.
شعلة اللحام
تقوم الشعلة بتوصيل التيار وسلك الحشو وغاز التدريع إلى المفصل.
حجمها وشكلها يؤثران على الوصول. قد لا تتناسب الشعلة المناسبة للمفصل المفتوح داخل إطار ضيق أو زاوية عميقة.
يجب أن تقوم الشعلة أيضًا بإدارة الحرارة أثناء الدورات الأوتوماتيكية الطويلة.
نظام الحركة
قد يتضمن نظام الحركة ما يلي:
- القضبان الخطية
- الطبطبات الدوارة
- محاور المؤازرة
- محددات المواقع
- أذرع الروبوت
- الجسور
- أنظمة العمود والذراع
- المسارات الخارجية
يجب أن تكون الحركة سلسة بما يكفي للحفاظ على سرعة سير مستقرة ودقيقة بما يكفي للحفاظ على القوس في الموقع المطلوب.
نظام التغذية السلكية
تساعد التغذية السلكية المتسقة في الحفاظ على استقرار القوس وترسبه.
يؤثر كل من مسار السلك، ولفائف المحرك، والبطانة، وطرف الاتصال، وموقع التخزين المؤقت، وتوجيه الكابل على الأداء. يمكن لمسارات الأسلاك الطويلة أو المنحنية بشكل حاد أن تخلق مقاومة للتغذية.
تركيبات
تحدد الوحدة العلاقة بين المفصل الحقيقي والمسار المبرمج.
دورها ليس مجرد الإمساك بالجزء. يجب أن تحدد المكونات بشكل متكرر، وتقاوم قوى اللحام، وتتحكم في الحركة، وتسمح بالوصول إلى الشعلة، وتدعم التحميل العملي.
وحدة تحكم
تقوم وحدة التحكم بتنسيق الحركة ومعلمات اللحام والتثبيت وأجهزة الاستشعار وأجهزة الإنذار وظروف السلامة.
يجب أن تسهل واجهة التحكم المصممة جيدًا تحديد البرامج وتحديد الأخطاء وتأكيد حالة النظام وإدارة تغييرات الإنتاج.
أجهزة الاستشعار
قد تؤكد أجهزة الاستشعار:
- حضور جزئي
- موقف المشبك
- موقف الشعلة
- توافر الغاز
- حالة الأسلاك
- موقع التماس
- حالة القوس
- حالة التبريد
- حالة منطقة الأمان
يجب أن يستجيب النظام للأخطاء قبل أن تنتج لحامات معيبة متكررة.
لماذا يحدد تصميم التركيبات اتساق اللحام
قد يعود الروبوت أو النظام المؤازر إلى نفس الإحداثيات المبرمجة بشكل متكرر، لكنه لا يستطيع ضمان بقاء المفصل المادي موجودًا هناك.
يعد هذا الاختلاف بين تكرار الماكينة وتكرار قطعة العمل أحد أهم المفاهيم في اللحام الآلي.
التحكم الموثوق في المسند
يجب أن يتصل كل جزء بأسطح تحديد موقع محددة بوضوح. تحدد هذه البيانات المكان الذي تتوقع الآلة أن يكون فيه المفصل.
إذا قام المشغلون بوضع الأجزاء على أسطح مختلفة من دورة إلى أخرى، فيمكن أن يتحرك خط التماس حتى عندما تبدو الوحدة مغلقة.
قوة لقط كافية
يجب أن تمنع المشابك المكونات من التحرك أثناء اللحام والتسخين والتبريد.
ومع ذلك، يمكن للقوة المفرطة أن تشوه المكونات الرقيقة قبل بدء اللحام.
تخليص الشعلة
يجب ألا تسد أذرع المشبك وكتل الدعم والأسطوانات وإطارات التركيبات الشعلة.
يجب مراعاة جسم الشعلة الكامل ومسار الكابل، وليس فقط نقطة الأداة المبرمجة.
إدارة التشويه
لا يمكن للتركيبات دائمًا أن تحمل جزءًا صلبًا تمامًا لأن التمدد الحراري يخلق قوة داخلية كبيرة.
تعمل التركيبات العملية على موازنة التقييد مع الحركة المتحكم فيها. قد يقوم تسلسل اللحام أيضًا بتبديل الجوانب أو تقسيم طبقات طويلة لتقليل التشوه.
تحميل التكرار
قد يظل أداء التركيبات الدقيقة تقنيًا سيئًا إذا كان التحميل معقدًا.
يحتاج المشغلون إلى توجيه واضح للأجزاء، وميزات تحديد موقع مقاومة للأخطاء، وحالة المشبك المرئي، والوصول الآمن.
يعمل تصميم التركيبات الجيد على تحسين جودة اللحام واتساق الإنتاج.
كيف يؤثر تباين التماس على اللحام التلقائي
آلة اللحام الأوتوماتيكية تتبع الظروف المعروفة. عندما يتغير المفصل الفعلي، يمكن أن تتحرك العملية خارج نطاقها المقبول.
تشمل اختلافات التماس الشائعة ما يلي:
- تغيير فجوة الجذر
- ارتفاع حافة غير متساو
- تداخل غير متسق
- زاوية شطبة متغيرة
- مكونات مشوهة
- موقف المسار غير صحيح
- التلوث السطحي
- حركة المفاصل أثناء التسخين
- تراكم الأبعاد عبر التجميع
قد يكون للاختلاف الصغير تأثير ضئيل على لحام الشرائح العريضة ولكنه يخلق مشكلة خطيرة في ممر الجذر الضيق.
يعتمد الاختلاف المقبول على العملية والمواد ونوع المفصل وقطر السلك وزاوية الشعلة ومتطلبات الاختراق ومعايير الجودة.
اللحام بمسار ثابت
يكون المسار الثابت مناسبًا عندما تحافظ التركيبات والتصنيع الأولي على التماس ضمن نطاق موضعي ضيق.
غالبًا ما يكون هذا هو النهج الأبسط والأسرع.
البحث عن التماس قبل اللحام
يقوم الجهاز بقياس النقاط المرجعية قبل البدء. ثم يقوم بعد ذلك بإزاحة أو تدوير المسار المبرمج ليتوافق مع الجزء المكتشف.
يعمل هذا بشكل جيد عندما يتحرك المفصل بأكمله ولكن شكله يظل متوقعًا.
تتبع التماس في الوقت الحقيقي
يقوم المستشعر بمراقبة المفصل مباشرة قبل أو أثناء اللحام. تقوم وحدة التحكم بتصحيح المسار مع تغير خط التماس.
يعد التتبع مفيدًا للطبقات الطويلة والمكونات المشكلة والتجمعات المتأثرة بالتشويه.
توليد المسار التلقائي
يمكن استخدام المسح ثلاثي الأبعاد للتعرف على هندسة المفاصل وحساب مسار اللحام.
يمكن لهذا النهج أن يقلل من التدريس التقليدي للمنتجات المتغيرة أو المعقدة، على الرغم من أن الاكتشاف الناجح لا يزال يعتمد على ميزات مشتركة مرئية ومميزة.
آلة اللحام الأوتوماتيكية مقابل اللحام اليدوي
اللحام اليدوي والآلي لكل منهما التطبيقات المناسبة.
| عامل التقييم | ماكينة لحام أوتوماتيكية | اللحام اليدوي |
| التحكم المتكرر في المسار | متسقة للغاية بعد التحقق من الصحة | يعتمد على حركة المشغل |
| اختلاف المنتج | يتطلب برامج أو أدوات أو استشعار | يمكن للمشغل التكيف مباشرة |
| طبقات طويلة متواصلة | يحافظ على السفر المبرمج المستقر | يمكن أن تتطلب جهدا بدنيا |
| الوصول المعقد | يعتمد على وصول الآلة وإزالة الشعلة | قد يقوم اللحام الماهر بتعديل وضعية الجسم |
| الاختلاف المشترك | يتطلب التحكم في التسامح أو الاستشعار | يمكن للحام التعويض في الوقت الحقيقي |
| سجلات الإنتاج | أسهل لجمع بيانات النظام | غالبا ما يتطلب التسجيل اليدوي |
| التحول | يعتمد على تصميم التركيبات والبرمجة | يمكن أن يكون أسرع للعمل لمرة واحدة |
| التكرار | قوية في ظل ظروف خاضعة للرقابة | يعتمد على المهارة والتعب |
| تطوير العملية الأولية | يتطلب التحقق المنظم | يمكن أن تبدأ بتكامل أقل |
| الإنتاج الأنسب | مهام اللحام المتكررة أو القابلة للقياس | الإصلاح والنماذج الأولية والأعمال المتغيرة للغاية |
الخيار العملي ليس دائمًا الأتمتة الكاملة أو الإنتاج اليدوي الكامل.
تستخدم العديد من المرافق استراتيجية مختلطة. تتعامل الأنظمة الأوتوماتيكية مع طبقات متكررة أو طويلة أو تتطلب جهدًا بدنيًا، بينما يقوم عمال اللحام المهرة بإدارة الإصلاحات والمفاصل غير العادية والعمل منخفض الحجم.
كيفية التحكم في جودة اللحام
تبدأ مراقبة الجودة قبل أن تبدأ الآلة في اللحام.
توحيد الإعداد المشترك
يجب أن يؤدي القطع والتصنيع والتشكيل وتجميع المسامير إلى إنتاج هندسة مشتركة يمكن التنبؤ بها.
سوف تكرر الأتمتة العيوب من العمليات الأولية ما لم يتم التحكم في تلك العمليات.
التحقق من صحة معلمات اللحام
ينبغي إنشاء المعلمات باستخدام أجزاء الإنتاج التمثيلية.
يجب أن يأخذ الإجراء في الاعتبار:
- نوع المادة
- سمك المادة
- الهندسة المشتركة
- موقف اللحام
- الاختراق المطلوب
- شكل حبة
- مدخلات الحرارة
- سرعة السفر
- مادة الحشو
- شروط التدريع
مراقبة المواد الاستهلاكية
تتآكل أطراف الاتصال والفوهات والبطانات والأسلاك ومكونات التدريع تدريجيًا أو تتلوث.
قد يؤدي البرنامج الذي يعمل بشكل صحيح مع المواد الاستهلاكية الجديدة إلى نتائج غير مستقرة بعد أن يؤدي التآكل إلى تغيير موضع السلك أو تغطية الغاز.
التحكم في نقطة مركز الشعلة
في الأنظمة الروبوتية، تفترض وحدة التحكم أن طرف الشعلة يظل في موضع هندسي محدد.
يمكن لعنق الشعلة المنحني أو طرف التلامس البالي أو الاصطدام أو الاستبدال غير الصحيح أن يغير هذه النقطة ويحرك كل لحام مبرمج.
إدارة تناثر
يمكن أن يؤدي تراكم الرذاذ إلى تقييد تدفق الغاز، وتغيير حالة الاتصال الكهربائي، والتداخل مع الاستشعار، والتأثير على وصول الشعلة.
تساعد أنظمة التنظيف والصيانة المجدولة في الحفاظ على آلة اللحام الأوتوماتيكية في حالتها المعتمدة.
فحص الاتجاهات، وليس فقط الأجزاء الفاشلة
يجب أن تحدد مراقبة الجودة التغييرات التدريجية قبل أن تؤدي إلى عيوب كبيرة.
قد تتضمن المؤشرات المفيدة انقطاعات القوس، وإنذارات تغذية الأسلاك، وقيم تصحيح التماس، وانقطاعات الدورة، وعمر المواد الاستهلاكية، وتكرار إعادة العمل، ونتائج الفحص.
المشاكل الشائعة وأسبابها
مسار اللحام يفتقد المفصل
تشمل الأسباب المحتملة التحميل غير الدقيق، أو تآكل التركيبات، أو اختلاف المكونات، أو الاختيار غير الصحيح للبرنامج، أو معايرة الأداة المتغيرة، أو تشويه اللحام.
إن تغيير برنامج الروبوت دون العثور على المصدر قد يؤدي فقط إلى نقل المشكلة إلى جزء آخر.
اختراق اللحام غير متناسق
قد ينجم هذا عن تغيير الفجوات، أو توصيل التيار غير المستقر، أو سرعة السفر غير الصحيحة، أو تلوث قطعة العمل، أو سوء التأريض، أو الاختلاف في مسافة الشعلة.
يجب التحقق من العملية الكاملة بدلاً من ضبط معلمة واحدة بشكل منفصل.
تنتج الآلة أجزاء أولى مقبولة ولكن الجودة تنخفض لاحقًا
قد يتطور التآكل المستهلك أو تراكم الحرارة أو تلوث الفوهة أو حركة التركيبات أو مقاومة تغذية الأسلاك أثناء الإنتاج.
قد تتصرف المعدات الدافئة أيضًا بشكل مختلف عن الدورة الأولى بعد بدء التشغيل.
يبدأ القوس بشكل غير موثوق
تشمل الأسباب المحتملة ضعف الاتصال الكهربائي، أو المواد الملوثة، أو تمديد الأسلاك غير الصحيح، أو أطراف الاتصال البالية، أو التأريض غير المستقر، أو معلمات البدء غير الصحيحة.
يجب أن تكون نقطة البداية متاحة ومجهزة باستمرار.
قطعة العمل تشوه بعد اللحام
الحركة التلقائية لا تقضي على التشوه الحراري.
يجب مراجعة تسلسل اللحام، والتثبيت، وإدخال الحرارة، وتصميم المفصل، ونمط المسار، وعملية التبريد معًا.
تحدث الاصطدامات المتكررة
قد تنجم الاصطدامات عن تحميل الأجزاء بشكل غير صحيح، أو خلوص التثبيت السيئ، أو أخطاء البرنامج، أو تصحيح التماس غير المتوقع، أو تداخل الكابل، أو نموذج أداة غير صحيح.
يجب أن يتضمن استرداد الاصطدام فحص الشعلة ومعايرة الأداة قبل إعادة تشغيل الإنتاج.
كيفية اختيار آلة اللحام الأوتوماتيكية
تساعد عملية الاختيار المنظمة على منع الإفراط في الأتمتة والأنظمة غير المصممة.
الخطوة 1: تصنيف المنتجات
سجل أبعاد المنتج والأوزان والمواد وأنواع المفاصل وأطوال التماس والتنوع السنوي.
قم بتجميع المكونات المتشابهة وفقًا لكيفية تثبيتها ولحامها.
الخطوة 2: قياس الاختلاف الحقيقي في قطعة العمل
لا تبني المشروع على عينة واحدة معدة خصيصًا.
قم بقياس الاختلافات الطبيعية في الفجوة والموضع والاستقامة وتجميع المسامير والتشكيل وحالة السطح.
الخطوة 3: تحديد المرونة المطلوبة
حدد ما إذا كانت الآلة ستقوم بمعالجة منتج واحد، أو عائلة منتج واحدة، أو تغيير المكونات بشكل متكرر.
يؤثر هذا القرار بشدة على الاختيار بين الأتمتة المخصصة والمعدات الروبوتية.
الخطوة 4: مراجعة الوصول إلى الشعلة
تحقق من مسار اللحام بالكامل بحثًا عن التداخل من قطعة العمل والتركيبات والمشابك والكابلات والمعدات المحيطة.
قد يكون التماس مرئيًا ولكن لا يزال من المستحيل لحامه بالزاوية المطلوبة.
الخطوة 5: حدد مفهوم الحركة
قرر ما إذا كان يجب أن تتحرك الشعلة، أو يجب أن تتحرك قطعة العمل، أو يجب أن يتحرك كلاهما معًا.
عادةً ما يكون أبسط ترتيب موثوق للحركة أفضل من التعقيد الميكانيكي غير الضروري.
الخطوة 6: تحديد مستوى الاستشعار
قد تحتاج الأجزاء المستقرة فقط إلى أجهزة استشعار التواجد والبرامج الثابتة.
قد تتطلب المنتجات المتغيرة البحث عن التماس أو التتبع أو الرؤية أو التحكم التكيفي في العملية.
الخطوة 7: فحص الخطة وجمع البيانات
حدد كيفية فحص اللحامات المكتملة وظروف العملية التي يجب تسجيلها.
يجب أن تؤثر متطلبات الفحص على تصميم الماكينة منذ البداية.
الخطوة 8: التحقق من صحة الإنتاج التمثيلي
يجب أن يشمل الاختبار ما يلي:
- الاختلاف الطبيعي في الأبعاد
- يقوم مشغلون مختلفون بتحميل التركيبات
- ظروف المعدات الباردة والدافئة
- الحد الأقصى لطول التماس
- مواقع مشتركة صعبة
- الملابس الاستهلاكية المتوقعة
- الأسطح التمثيلية للإنتاج
- دورات متكررة
- ظروف الخطأ والاسترداد
يعد اللحام التجريبي الناجح مفيدًا، لكن استقرار الإنتاج المتكرر هو الهدف الحقيقي.
عندما تكون الآلة المخصصة أفضل من الروبوت
قد تكون آلة اللحام الأوتوماتيكية المخصصة هي الحل الأقوى عندما:
- يبقى المنتج دون تغيير
- التماس مستقيم أو دائري
- الموقف المشترك قابل للتكرار بدرجة كبيرة
- حجم الإنتاج مستقر
- التحول محدود
- يمكن لنظام الحركة البسيط أن يصل إلى التماس الكامل
- يمكن للتركيب التحكم في قطعة العمل بدقة
قد يكون النظام الآلي أكثر ملاءمة عندما:
- مطلوب عدة اتجاهات التماس
- تتغير عائلة المنتج
- تحتوي قطعة العمل على مسارات منحنية أو ثلاثية الأبعاد
- يجب إكمال اللحامات المتعددة في تحميل واحد
- ومن المتوقع المنتجات المستقبلية
- البرمجة المرنة مهمة
- يمكن للموضعين الخارجيين تحسين الوصول
يجب أن يعتمد القرار على احتياجات إنتاج دورة الحياة بدلاً من مظهر المعدات أو تعقيدها.
بناء عملية لحام موثوقة
عادةً ما يتبع مشروع آلة اللحام الأوتوماتيكية عالية الجودة تسلسلًا هندسيًا منضبطًا.
أولاً، يحدد فريق الإنتاج جودة المفصل المطلوبة ويحدد الاختلاف الطبيعي في قطعة العمل.
ثانيًا، تم تصميم نظام التثبيت والحركة حول أجزاء فعلية بدلاً من الرسومات المثالية وحدها.
ثالثًا، يتم تطوير واختبار إجراءات اللحام في ظل ظروف تمثيلية.
رابعا، تتم إضافة أجهزة الاستشعار وأدوات التحكم فقط عندما تحل مشاكل الإنتاج المحددة.
وأخيرًا، يتلقى المشغلون وموظفو الصيانة معايير واضحة للتحميل واستبدال المواد الاستهلاكية والمعايرة والفحص واسترداد الأخطاء.
يخلق هذا النهج عملية يمكن فهمها وصيانتها وتحسينها. إنه أكثر موثوقية من الاعتماد على المعدات المعقدة للتعويض عن التصنيع الأولي غير المنضبط.
خاتمة
يمكن لآلة اللحام الأوتوماتيكية تحسين اتساق السفر، وتكرار العملية، والتحكم في الإنتاج، وظروف عمل المشغل. يمكنه التعامل مع اللحامات المستقيمة، والمفاصل الدائرية، ولحامات الشرائح، ولحامات الأخدود، والمسارات الطويلة المستمرة، والمسارات الآلية المعقدة.
يعتمد نجاحها على أكثر من وحدة اللحام نفسها. يؤثر إعداد المفاصل والتركيبات والوصول إلى الشعلة وتحمل قطع العمل ودقة الحركة والمواد الاستهلاكية وأجهزة الاستشعار والبرمجة والفحص والصيانة على النتيجة النهائية.
غالبًا ما تكون الآلات المخصصة فعالة للمنتجات المستقرة والمتكررة. توفر الأنظمة الروبوتية والموجهة نحو الرؤية مرونة أكبر لتغيير المكونات والمسارات المعقدة.
أفضل نظام ليس هو الذي يحتوي على أكبر عدد من الوظائف الآلية. إنها آلة اللحام الأوتوماتيكية التي تطابق المنتج الحقيقي، وتتحكم في مصادر الاختلاف المهمة، وتحافظ على جودة لحام موثوقة طوال فترة الإنتاج العادي.
الأسئلة الشائعة
ما هي آلة اللحام الأوتوماتيكية؟
تتحكم آلة اللحام الأوتوماتيكية في حركة الشعلة أو قطعة العمل وتقوم باللحام وفقًا لدورة مبرمجة. ويمكنه أيضًا إدارة تغذية الأسلاك ومعلمات اللحام والمشابك وأجهزة تحديد المواقع واكتشاف التماس ووظائف السلامة. تتراوح التصاميم من الأنظمة الخطية المخصصة إلى الخلايا الروبوتية المرنة.
ما هي الوصلات التي يمكن لآلة اللحام الأوتوماتيكية التعامل معها؟
يمكنها معالجة المفاصل التناكبية، والمفاصل اللفة، والمفاصل T، ومفاصل الزوايا، ومفاصل الحواف، ولحامات الشرائح، ولحامات الأخدود، والدرزات الدائرية، والمسارات المنحنية. تعتمد الملاءمة على الوصول إلى الشعلة، وإعداد المفاصل، ودقة التركيب، وتنوع التماس، وسمك المادة، والحاجة إلى اللحام أحادي أو متعدد التمريرات.
هل آلة اللحام الأوتوماتيكية مناسبة للدفعات الصغيرة؟
يمكن أن يكون مناسبًا عندما يكون التغيير سريعًا ويستخدم النظام برمجة مرنة أو تركيبات معيارية أو إجراءات مخزنة أو تصحيح المسار القائم على الرؤية. قد تكون الآلة المخصصة للغاية أقل عملية لإجراء تغييرات متكررة على المنتج، بينما يمكن للنظام الآلي أن يدعم عائلة منتجات أوسع.
لماذا تفتقد آلة اللحام الأوتوماتيكية التماس؟
تشمل الأسباب الشائعة التحميل غير المتسق، والتركيبات البالية، وتغير الأبعاد، والبرامج غير الصحيحة، وأخطاء معايرة الشعلة، وتشويه اللحام، أو الحركة أثناء التسخين. يمكن أن يعوض البحث عن التماس وتتبعه عن التباين المحدود، ولكن يجب أيضًا التحقق من عملية التصنيع الأساسية.
كيف يمكن أن تظل جودة اللحام الأوتوماتيكية متسقة؟
استخدم إعداد المفاصل المتحكم فيه، والتركيبات القابلة للتكرار، والمعلمات التي تم التحقق من صحتها، وتغذية الأسلاك المستقرة، والتدريع الصحيح، ومعايرة الشعلة الروتينية، وصيانة المواد الاستهلاكية، وعمليات التفتيش التمثيلية. يجب مراجعة اتجاهات العملية بانتظام حتى يتم تصحيح التغييرات التدريجية قبل حدوث العيوب المتكررة.