Оглавление
Введение
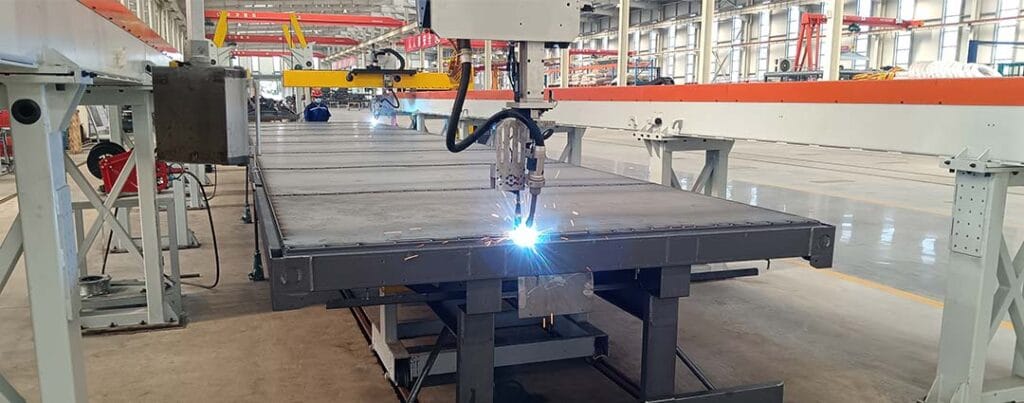
Автоматический сварочный аппарат предназначен для управления процессом сварки с меньшей зависимостью от непрерывного ручного движения горелки В зависимости от системы он может автоматизировать перемещение горелки, вращение заготовки, подачу проволоки, обнаружение шва, параметры сварки или полную последовательность производства.
Однако автоматизация не гарантирует качество сама по себе. машина может точно повторять одно и то же движение и при этом производить противоречивые сварные швы, если зазор соединения изменяется, заготовка смещается, приспособлению не хватает жесткости или выбранные параметры сварки не соответствуют материалу.
Наиболее успешные установки рассматривают автоматический сварочный аппарат как часть полной производственной системы. конструкция заготовки, подготовка соединения, приспособление, источник сварки, механизм перемещения, датчики, контроллер и процесс контроля должны работать вместе.
В этом руководстве поясняется:
- Что делает автоматический сварочный аппарат
- Основные конфигурации машин, используемые в производстве
- Какие сварочные задачи подходят для автоматизации
- Как приспособления и вариации швов влияют на качество
- Когда требуются роботы, позиционеры, системы зрения
- Как сравнить автоматическую и ручную сварку
- Что оценивать перед внедрением новой системы
Что такое автоматический сварочный аппарат?
Автоматический сварочный аппарат - это система, которая выполняет одну или несколько сварочных операций в соответствии с контролируемой последовательностью. Он может перемещать сварочную горелку по запрограммированной траектории, вращать заготовку под неподвижной горелкой или координировать оба движения.
Машина может также управлять вспомогательными функциями, такими как
- Запуск и остановка дуги
- Ток и напряжение сварки
- Подача проволоки
- Доставка защитного газа
- Скорость движения факела
- Позиционирование заготовки
- Поиск шва
- Колебания или плетение
- Выполнение многопроходного пути
- Время охлаждения
- Мониторинг неисправностей
Более широкое понятие сварка включает процессы, которые соединяют материалы посредством тепла, давления или комбинации того и другого. автоматическая система добавляет управляемое движение, повторяемые параметры процесса и запрограммированное последовательное выполнение выбранного метода сварки.
Некоторые машины спроектированы вокруг одного продукта и одного шва. Другие используют многоосевые роботы, сменные приспособления, хранимые программы и сенсорные системы для обработки более широкого ассортимента продукции.
Это различие важно. высокоспециализированная машина может предложить простое и стабильное производство для одного компонента, в то время как гибкая роботизированная ячейка может быть более подходящей, когда продукты, положения швов и размеры партий регулярно меняются.
Как работает автоматический сварочный аппарат
Хотя конструкции машин различаются, большинство автоматизированных сварочных циклов следуют схожей последовательности.
Загрузка заготовки
Оператор, конвейер, робот-манипулятор или передающее устройство помещает компоненты в приспособление. Приспособление фиксирует их на определенных опорных поверхностях и удерживает на месте.
На данном этапе система может подтвердить
- Правильная часть присутствует
- Ориентация детали правильная
- Все необходимые компоненты загружены
- Зажимы достигли своих заблокированных положений
- Защитный корпус надежен
- Зона сварки готова
Совместное позиционирование
Станок перемещает факел, заготовку или и то, и другое в исходное положение.
В специальной системе это может включать в себя линейный ползун, вращающийся патрон, конструкцию колонки и стрелы или позиционер с электроприводом. В роботизированной системе несколько осей координируются, чтобы разместить факел под запрограммированным углом и расстоянием.
Активация параметра сварки
Контроллер вызывает необходимую процедуру сварки. Параметры могут включать ток, напряжение, скорость движения, скорость подачи проволоки, время потока газа, структуру переплетения, настройки импульсов и поведение заполнения кратера.
Различные участки одного стыка могут использовать различные наборы параметров Например, система может снижать скорость в начале, увеличивать ее вдоль стабильной средней секции и использовать контролируемую последовательность концов для предотвращения дефекта кратера.
Выполнение пути
Станок следует за запрограммированным швом с сохранением требуемого соотношения между факелом и заготовкой.
Базовая система повторяет фиксированный путь Более совершенный автоматический сварочный аппарат может искать шов перед сваркой или регулировать его путь во время процесса.
Завершение и проверка
После остановки дуги станок может вернуться в безопасное положение, освободить зажимы, повернуть заготовку или начать другой сварной шов.
Завершенная деталь может затем перейти к визуальному осмотру, проверке размеров, разрушающему контролю, неразрушающему контролю или следующему этапу производства.
Основные типы автоматических сварочных аппаратов
Термин автоматический сварочный аппарат охватывает несколько категорий оборудования Выбор правильной конфигурации начинается с понимания того, как шов и заготовка должны двигаться.
Сварочный аппарат с неподвижным факелом
В системе с неподвижным факелом сварочная горелка остается в основном неподвижной, пока заготовка движется под ней.
Эта конфигурация часто используется для круглых швов, продольных швов, труб, цилиндров, резервуаров, фланцев и компонентов правильной формы.
Его главное преимущество - механическая простота. если заготовку можно вращать или перемещать точно, машина может не требовать сложной многоосной системы горелки.
Однако он менее гибок, когда изделие содержит швы под несколькими углами или положениями.
Линейный шов сварочный аппарат
Линейная система перемещает факел или заготовку по прямой направляющей.
Оно подходит для
- Продольные швы
- Прямые стыковые соединения
- Панельная сварка
- Компоненты луча
- Секции танков
- Повторяющиеся краевые соединения
Жесткая направляющая может обеспечить стабильную скорость движения и положение горелки. основное требование состоит в том, чтобы соединение оставалось прямым и постоянно расположенным.
Окружной сварочный аппарат
Эта машина вращает круглую заготовку, а горелка следует за круглым соединением.
Типичные приложения включают в себя
- Соединения трубы с фланцем
- Цилиндрические сосуды
- Кольца
- Круглые обложки
- Рукава
- Колесообразные компоненты
Патрон, ролики, или позиционер должны вращать заготовку плавно Эксцентриситет или неправильный зажим может привести шов к перемещению относительно горелки.
Система сварочного позиционера
Позиционер поддерживает и вращает заготовку так, чтобы соединение оставалось в подходящей сварочной ориентации.
Факел может быть отрегулирован вручную, механически управляем, или установлен на роботе. позиционеры полезны для рам, коробок, конструктивных компонентов, и многосторонних узлов.
Они могут улучшить доступ горелки и снизить необходимость сварки в сложных ориентациях.
Роботизированная сварочная ячейка
Роботизированная ячейка использует многоосного промышленного или совместного робота для направления факела по прямым, изогнутым, наклонным или трехмерным путям.
Роботом автоматическая сварочная система подходит, когда одна рабочая станция должна обрабатывать несколько швов, моделей изделий или ориентации соединений.
Робот обеспечивает гибкость движения, но система по-прежнему требует подходящего оборудования, управления процессом, доступа к горелке и консистенции заготовки.
Сварочный аппарат с визуальным наведением
Система с визуальным контролем сканирует заготовку для определения положения соединения или геометрии поверхности.
Он может корректировать сохраненную программу, рассчитывать новый путь или отслеживать шов во время сварки. Это ценно для больших компонентов, переменных узлов и продуктов, которые не могут быть расположены одинаково с базовым приспособлением.
Зрение повышает адаптивность, но не заменяет правильную подготовку материала и надежные процедуры сварки.
Автоматический сварочный аппарат Сравнение
| Тип машины | Самая подходящая работа | Основная сила | Основное ограничение | Критический фактор отбора |
|---|---|---|---|---|
| Фиксированная факельная машина | Круглые или регулярно движущиеся части | Простая, стабильная механическая структура | Ограниченная гибкость пути | Точность движения заготовки |
| Линейный шов машина | Прямые непрерывные соединения | Согласованная скорость движения | В основном подходит для линейных пластов | Прямолинейность сустава |
| Окружная машина | Трубы, кольца и цилиндрические части | Стабильная круговая сварка | Требует точного вращения | Концентричность заготовки |
| Система на основе позиционера | Многосторонние готовые детали | Улучшает ориентацию сварки | Требует подходящего зажима | Баланс нагрузки и диапазон вращения |
| Роботизированная сварочная ячейка | Несколько изделий и сложные швы | Гибкое многоосное движение | Больше планирования интеграции | Достижение, подключение и программирование |
| Система управления зрением | Переменные или неправильные заготовки | Компенсирует изменение шва | Больше сложности обнаружения и управления | Качество сканирования и обнаруживаемость суставов |
Какие сварочные задачи подходят для автоматизации?
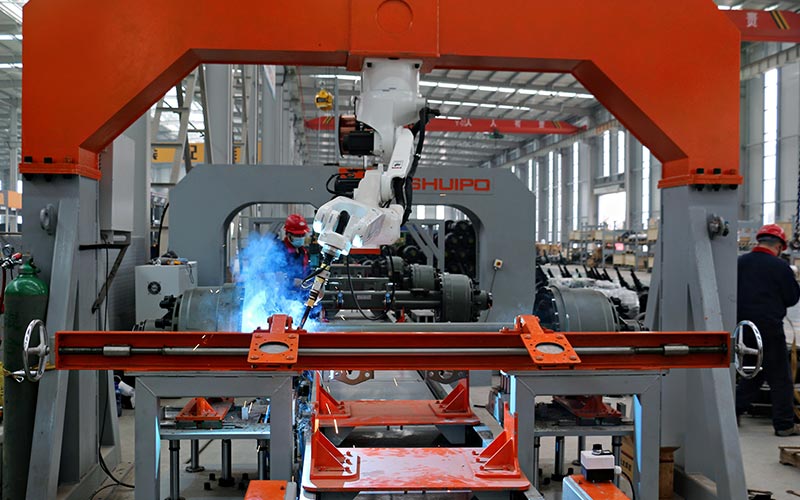
Автоматический сварочный аппарат лучше всего работает, когда задача содержит повторяющиеся и измеримые условия.
Повторяющиеся прямые швы
Прямые швы являются сильными кандидатами, потому что путь движения легко определить. линейная ось или робот могут поддерживать стабильную скорость и ориентацию факела.
Основными рисками являются изменение зазора суставов, перемещение деталей и деформация вдоль длинных сварных швов.
Круговые суставы
Круговые швы можно автоматизировать, вращая заготовку под неподвижной горелкой или перемещая робота вокруг компонента.
Правильный выбор зависит от размера заготовки, баланса, веса и окружающей геометрии.
Повторные угловые сварные швы
Филейные соединения на рамах, кронштейнах, ребрах жесткости и конструктивных элементах обычно автоматизированы.
Машина должна поддерживать подходящий рабочий угол между обеими поверхностями. если один компонент меняет положение, дуга может больше не оставаться центрированной в соединении.
Пазовые сварные
Подготовленные канавки можно сваривать автоматически, когда зазор корня, угол скоса и выравнивание остаются контролируемыми.
Более толстые соединения могут потребовать нескольких проходов. Для каждого прохода требуется определенный путь, смещение, угол наклона горелки и настройка процесса.
Длинные непрерывные соединения
Автоматизация полезна для длинных сварных швов, поскольку она может поддерживать скорость движения более стабильно, чем непрерывное ручное движение.
Однако система должна управлять накоплением тепла и искажением заготовки. механически точного пути недостаточно, если шов движется во время сварки.
Сложные трехмерные швы
Многоосные роботы могут следовать за изогнутыми и наклонными соединениями, изменяя ориентацию горелки.
Эти приложения требуют тщательного планирования пути, анализа вылета, проверки столкновений, а иногда и скоординированного движения заготовки.
Компоненты High-Mix
Часто меняющиеся продукты традиционно было трудно автоматизировать, поскольку каждый вариант требовал нового программирования и приспособлений.
Современные системы, использующие хранимые программы, модульные инструменты, автономное программирование и зрение, могут сократить работу по переходу. А рабочая станция для совместных роботов может также поддерживать гибкие задачи сварки за счет упрощенного программирования и адаптируемых компоновок рабочих станций.
Разница между автоматической, механизированной и роботизированной сваркой
Эти термины иногда используются как синонимы, но они описывают разные уровни управления процессом.
Механизированная сварка
При механизированной сварке машина контролирует часть движения, но оператор все равно может инициировать, контролировать, регулировать или останавливать процесс.
Например, каретка может перемещать горелку по прямому шву, в то время как оператор управляет параметрами позиционирования и сварки.
Автоматическая сварка
Автоматический сварочный аппарат завершает запрограммированную последовательность с ограниченным вмешательством оператора во время сварки.
Система может координировать движение, управление дугой, изменение параметров и завершение цикла.
Роботизированная сварка
Роботизированная сварка - это форма автоматической сварки, при которой для перемещения горелки или заготовки используется программируемый многоосный робот.
Основное преимущество - гибкость движения Один и тот же робот может обрабатывать швы в разных местах и ориентациях, если заготовка и программа правильно подготовлены.
Адаптивная сварка
Адаптивные системы используют датчики для модификации процесса в соответствии с реальными условиями.
Система может корректировать положение пути, изменять скорость движения, регулировать плетение или выбирать параметры на основе обнаруженной геометрии соединения.
Самый высокий уровень сложности не является автоматически лучшим выбором. простая линейная машина может быть более стабильной для одного постоянного шва, в то время как роботизированное или адаптивное решение может быть более ценным для изменения продуктов.
Основные компоненты автоматического сварочного аппарата
Производительность сварочного автомата зависит от взаимодействия нескольких подсистем.
Источник питания сварки
Источник питания генерирует и управляет электрической мощностью, необходимой для выбранного процесса.
Он должен поддерживать необходимый материал, толщину, скорость осаждения, характеристики дуги и метод связи.
Стабильная подача электроэнергии имеет важное значение, но она должна сочетаться с правильной подачей проволоки, движением горелки, экранированием и подготовкой суставов.
Сварочный факел
Факел подает в стык ток, присадочную проволоку, защитный газ.
Его размер и форма влияют на доступ. факел, который подходит для открытого соединения, может не поместиться внутри узкой рамы или глубокого угла.
Факел также должен управлять теплом во время длительных автоматических циклов.
Система движения
Система движения может включать в себя
- Линейные рельсы
- Вращающиеся патроны
- Сервооси
- Позиционеры
- Руки робота
- Логово
- Колонно-стреловые системы
- Внешние треки
Движение должно быть достаточно плавным, чтобы поддерживать стабильную скорость движения, и достаточно точным, чтобы удерживать дугу в необходимом месте.
Система подачи проволоки
Последовательная подача проволоки помогает поддерживать стабильность дуги и осаждение.
Проволочный путь, приводные валки, вкладыш, контактный наконечник, расположение катушки и прокладка кабеля - все это влияет на производительность. длинные или резко изогнутые проволочные пути могут создавать сопротивление подаче.
Крепление
Приспособление устанавливает взаимосвязь между реальным суставом и запрограммированным путем.
Его роль заключается не просто в том, чтобы удерживать деталь. Он должен располагать компоненты повторяемо, противостоять сварочным силам, контролировать движение, обеспечивать доступ горелки и поддерживать практическую нагрузку.
Контроллер
Контроллер координирует движение, параметры сварки, зажим, датчики, сигнализацию, условия безопасности.
Хорошо продуманный интерфейс управления должен упростить выбор программ, выявление неисправностей, подтверждение состояния системы и управление производственными изменениями.
Датчики
Датчики могут подтвердить:
- Частичное присутствие
- Положение зажима
- Положение факела
- Доступность газа
- Состояние провода
- Расположение шва
- Статус дуги
- Состояние охлаждения
- Статус зоны безопасности
Система должна реагировать на неисправности, прежде чем они приведут к повторным дефектным сварным швам.
Почему конструкция приспособлений определяет согласованность сварки
Робот или сервосистема могут неоднократно возвращаться к одним и тем же запрограммированным координатам, но они не могут гарантировать, что физический сустав все еще находится там.
Эта разница между повторяемостью станка и повторяемостью заготовки является одним из наиболее важных понятий автоматической сварки.
Надежный контроль данных
Каждая часть должна контактировать с четко определенными установочными поверхностями. эти данные определяют, где машина ожидает, что соединение будет.
Если операторы располагают детали на разных поверхностях от цикла к циклу, шов может перемещаться, даже если приспособление кажется закрытым.
Адекватное усилие зажима
Зажимы должны предотвращать перемещение компонентов во время прихватки, нагрева и охлаждения.
Однако чрезмерная сила может деформировать тонкие компоненты до начала сварки.
Газовая габаритная габарит
Зажимные рычаги, опорные блоки, цилиндры и рамы приспособлений не должны блокировать факел.
Необходимо учитывать весь корпус горелки и путь кабеля, а не только запрограммированную точку инструмента.
Управление искажениями
Крепления не всегда могут удерживать деталь полностью жесткой, поскольку тепловое расширение создает значительную внутреннюю силу.
Практическое приспособление уравновешивает ограничение с контролируемым движением. последовательность сварки также может чередовать стороны или разделять длинные швы, чтобы уменьшить искажения.
Повторяемость загрузки
Технически точное приспособление все равно может работать плохо, если загрузка сложна.
Операторам необходима четкая ориентация деталей, функции определения местоположения, защищенные от ошибок, видимое состояние зажима и безопасный доступ.
Хорошая конструкция приспособления улучшает как качество сварки, так и стабильность производства.
Как изменение шва влияет на автоматическую сварку
Автоматический сварочный аппарат следует известным условиям При изменении фактического соединения процесс может выйти за пределы допустимого диапазона.
Общие варианты швов включают:
- Изменение корневого зазора
- Неравная высота кромок
- Непоследовательное перекрытие
- Переменный угол скоса
- Искаженные компоненты
- Неправильная позиция прихватки
- Загрязнение поверхности
- Совместное движение при нагреве
- Накопление размеров на сборке
Небольшой вариант может мало повлиять на сварной шов с широким углом, но создать серьезную проблему при узком проходе корня.
Приемлемое изменение зависит от процесса, материала, типа соединения, диаметра проволоки, угла горелки, требований к проникновению и критериев качества.
Сварка с фиксированным путем
Фиксированный путь подходит, когда приспособления и производство на входе удерживают шов в узком позиционном диапазоне.
Зачастую это самый простой и быстрый подход.
Предварительный поиск сварного шва
Машина измеряет опорные точки перед запуском. Затем она сдвигает или поворачивает запрограммированный путь, чтобы соответствовать обнаруженной части.
Это хорошо работает, когда весь сустав сдвинулся, но его форма остается предсказуемой.
Отслеживание швов в реальном времени
Датчик наблюдает за соединением непосредственно перед или во время сварки Контроллер корректирует путь при изменении шва.
Отслеживание полезно для длинных швов, формованных компонентов и узлов, подверженных искажениям.
Автоматическое создание путей
Трехмерное сканирование можно использовать для распознавания геометрии соединения и расчета траектории сварки.
Этот подход может сократить традиционное обучение для переменных или сложных продуктов, хотя успешное обнаружение по-прежнему зависит от видимых и различимых особенностей суставов.
Автоматический сварочный аппарат против ручной сварки
Ручная и автоматическая сварка имеют соответствующее применение.
| Фактор оценки | Автоматическая сварочная машина | Ручная сварка |
| Повторяющийся контроль пути | Высокая согласованность после проверки | Зависит от движения оператора |
| Вариация продукта | Требуются программы, инструменты или датчики | Оператор может адаптироваться напрямую |
| Длинные сплошные швы | Поддерживает стабильные запрограммированные поездки | Может быть физически требовательным |
| Комплексный доступ | Зависит от вылета машины и зазора факела | Квалифицированный сварщик может регулировать осанку |
| Совместная вариация | Требуется контроль допуска или определение | Сварщик может компенсировать в режиме реального времени |
| Рекорды производства | Проще собирать системные данные | Зачастую требует ручной записи |
| Переключение | Зависит от приспособления и дизайна программирования | Может быть быстрее для разовой работы |
| Повторяемость | Сильный в контролируемых условиях | Зависит от мастерства и усталости |
| Начальная разработка процесса | Требует структурированной проверки | Может начаться с меньшей интеграции |
| Лучшее производство | Повторяющиеся или измеримые сварочные задачи | Ремонт, прототипы и весьма разнообразные работы |
Практический выбор - не всегда полная автоматизация или полное ручное производство.
Многие предприятия используют смешанную стратегию Автоматические системы обрабатывают повторяющиеся, длинные или физически требовательные швы, в то время как квалифицированные сварщики управляют ремонтом, необычными соединениями и работой в небольших объемах.
Как контролировать качество сварки
Контроль качества начинается до того, как машина начнет сварку.
Стандартизировать подготовку суставов
Сборка резки, механической обработки, формования и прихватки должна обеспечивать предсказуемую геометрию соединения.
Автоматизация будет повторять дефекты восходящих процессов, если эти процессы не контролируются.
Проверьте параметры сварки
Параметры следует устанавливать с использованием репрезентативных производственных деталей.
Процедура должна учитывать
- Тип материала
- Толщина материала
- Геометрия суставов
- Положение сварки
- Требуемое проникновение
- Форма бусины
- Ввод тепла
- Скорость путешествия
- Материал наполнителя
- Условия экранирования
Монитор расходные материалы
Контактные наконечники, сопла, вкладыши, проволока и экранирующие компоненты постепенно изнашиваются или загрязняются.
Программа, которая правильно работала с новыми расходными материалами, может давать нестабильные результаты после того, как износ изменит положение провода или газовое покрытие.
Управляйте центральной точкой факела
В роботизированных системах контроллер предполагает, что кончик горелки остается в определенном геометрическом положении.
Согнутая шейка горелки, изношенный контактный наконечник, столкновение или неправильная замена могут сместить эту точку и переместить каждый запрограммированный сварной шов.
Управляйте брызгами
Накопление брызг может ограничить поток газа, изменить состояние электрического контакта, помешать восприятию и повлиять на доступ горелки.
Системы очистки и плановое техническое обслуживание помогают поддерживать автоматическую сварочную машину в проверенном состоянии.
Проверяйте тенденции, а не только вышедшие из строя
Мониторинг качества должен выявлять постепенные изменения, прежде чем они создадут серьезные дефекты.
Полезные индикаторы могут включать в себя прерывания дуги, сигналы тревоги при подаче по проводу, значения коррекции шва, перерывы в цикле, срок службы расходных материалов, частоту доработок и результаты проверок.
Общие проблемы и их причины
Путь сварного шва не попадает в стык
Возможные причины включают неточную нагрузку, износ приспособления, изменение компонентов, неправильный выбор программы, сдвиг калибровки инструмента или деформацию прихватки и сварки.
Изменение программы робота без поиска источника может лишь переместить проблему в другую часть.
Проникновение сварного шва непоследова
Это может быть результатом изменения зазоров, нестабильной подачи тока, неправильной скорости движения, загрязнения заготовки, плохого заземления или изменения расстояния до горелки.
Следует проверять весь процесс, а не регулировать один параметр изолированно.
Машина производит приемлемые первые детали, но позже качество снижается
Во время производства могут возникнуть износ расходных материалов, накопление тепла, загрязнение сопла, движение приспособления или сопротивление подаче проволоки.
Теплое оборудование также может вести себя иначе, чем первый цикл после запуска.
Дуга запускается ненадежно
Возможные причины включают плохой электрический контакт, загрязненный материал, неправильное выдвижение провода, изношенные контактные наконечники, нестабильное заземление или неправильные параметры запуска.
Отправная точка должна быть доступной и последовательно подготовленной.
Заготовка искажаетс после сварки
Автоматическое перемещение не исключает тепловых искажений.
Последовательность сварки, зажим, ввод тепла, конструкция соединения, рисунок липкости и процесс охлаждения следует рассматривать вместе.
Происходят частые столкновения
Столкновения могут быть результатом неправильной загрузки деталей, плохого зазора крепления, ошибок программы, неожиданной коррекции шва, помех кабеля или неправильной модели инструмента.
Восстановление при столкновении должно включать проверку горелки и калибровку инструмента перед возобновлением производства.
Как выбрать автоматический сварочный аппарат
Структурированный процесс отбора помогает предотвратить чрезмерную автоматизацию и недостаточно продуманные системы.
Шаг 1: Классифицируйте продукцию
Записывайте размеры продукции, вес, материалы, типы соединений, длину швов и годовые колебания.
Сгруппируйте аналогичные компоненты в зависимости от того, как их можно прикрепить и сварить.
Шаг 2: Измерьте реальное изменение заготовки
Не основывайте проект на одном специально подготовленном образце.
Измерьте нормальные различия в зазоре, положении, прямолинейности, узле прихватки, формировании и состоянии поверхности.
Шаг 3: Определите необходимую гибкость
Определите, будет ли машина обрабатывать один продукт, одно семейство продуктов или часто меняющиеся компоненты.
Это решение сильно влияет на выбор между специализированной автоматизацией и роботизированным оборудованием.
Шаг 4: Просмотрите доступ к фа
Проверьте весь путь сварки на наличие помех со стороны заготовки, приспособления, зажимов, кабелей и окружающего оборудования.
Шов может быть виден, но его все еще невозможно сварить под необходимым углом.
Шаг 5: Выберите концепцию движения
Решите, должна ли горелка двигаться, заготовка должна двигаться или оба должны двигаться вместе.
Простейшее надежное устройство движения обычно предпочтительнее ненужной механической сложности.
Шаг 6: Определите уровень чувствительности
Стабильным деталям могут потребоваться только датчики присутствия и фиксированные программы.
Переменные продукты могут потребовать поиска швов, отслеживания, зрения или адаптивного управления процессом.
Шаг 7: Планируйте проверку и сбор данных
Определите, как будут проверяться готовые сварные швы и какие условия процесса следует фиксировать.
Требования к проверке должны влиять на конструкцию машины с самого начала.
Шаг 8: Подтвердите репрезентативное производство
Тестирование должно включать
- Нормальная размерная вариация
- Разные операторы загружают приспособление
- Холодные и теплые условия оснащения
- Максимальная длина шва
- Сложные места расположения суставов
- Ожидаемый расходный износ
- Производственно-репрезентативные поверхности
- Повторные циклы
- Неисправность и условия восстановления
Успешная демонстрационная сварка полезна, но реальной целью является повторная стабильность производства.
Когда выделенная машина лучше робота
Специальная автоматическая сварочная машина может оказаться более прочным решением, когда
- Продукт остается неизменным
- Шов прямой или круглый
- Положение сустава очень повторяемо
- Объем производства стабилен
- Переход ограничен
- Простая система движения может достичь полного шва
- Крепление может точно управлять заготовкой
Роботизированная система может быть более подходящей, когда
- Требуется несколько ориентаций швов
- Семейство продуктов меняется
- Заготовка имеет криволинейные или объемные пути
- За одну загрузку необходимо выполнить несколько сварных швов
- Ожидаются будущие продукты
- Гибкое программирование важно
- Внешние позиционеры могут улучшить доступ
Решение должно основываться на производственных потребностях жизненного цикла, а не на внешнем виде или сложности оборудования.
Создание надежного процесса сварки
Проект высококачественного автоматического сварочного аппарата обычно следует дисциплинированной инженерной последовательности.
Во-первых, производственная группа определяет требуемое качество соединения и определяет нормальные вариации заготовки.
Во-вторых, приспособление и система движения спроектированы вокруг реальных деталей, а не только на идеальных чертежах.
В-третьих, процедуры сварки разрабатываются и тестируются в репрезентативных условиях.
В-четвертых, датчики и элементы управления добавляются только там, где они решают определенные производственные проблемы.
Наконец, операторы и обслуживающий персонал получают четкие стандарты погрузки, замены расходных материалов, калибровки, проверки и устранения неисправностей.
Такой подход создает процесс, который можно понять, поддерживать и улучшать. Он более надежен, чем зависимость от сложного оборудования, для компенсации неконтролируемого производства на начальном этапе.
Заключение
Автоматическая сварочная машина может улучшить согласованность хода, повторяемость процесса, контроль производства и условия работы оператора. Он может обрабатывать прямые швы, круговые соединения, угловые сварные швы, канавочные сварные швы, длинные непрерывные пути и сложные роботизированные траектории.
Его успех зависит не только от самого сварочного агрегата. Подготовка суставов, приспособления, доступ к горелке, допуск заготовок, точность движения, расходные материалы, датчики, программирование, проверка и техническое обслуживание - все это влияет на конечный результат.
Выделенные машины часто эффективны для стабильных, повторяющихся продуктов Роботизированные и управляемые зрением системы обеспечивают большую гибкость для изменения компонентов и сложных путей.
Лучшая система не та, которая имеет наибольшее количество автоматизированных функций, Это автоматическая сварочная машина, которая соответствует реальному продукту, контролирует важные источники вариаций и поддерживает надежное качество сварки на протяжении всего нормального производства.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое автоматический сварочный аппарат?
Автоматический сварочный аппарат управляет горелкой или движением заготовки и выполняет сварку в соответствии с запрограммированным циклом. Он также может управлять подачей проволоки, параметрами сварки, зажимами, позиционерами, обнаружением швов и функциями безопасности. конструкции варьируются от специальных линейных систем до гибких роботизированных ячеек.
С какими соединениями может справиться автоматическая сварочная машина?
Он может обрабатывать стыковые соединения, стыковые соединения, Т-образные соединения, угловые соединения, краевые соединения, угловые сварные швы, канавочные сварные швы, круговые швы и изогнутые пути.Пригодность зависит от доступа к горелке, подготовки суставов, точности крепления, вариации швов, толщины материала и необходимости одно- или многопроходной сварки.
Подходит ли автоматический сварочный аппарат для небольших партий?
Он может быть подходящим, когда переключение происходит быстро и система использует гибкое программирование, модульные приспособления, хранимые процедуры или коррекцию пути на основе зрения. высокоспециализированная машина может быть менее практичной для частых изменений продукта, в то время как роботизированная система может поддерживать более широкое семейство продуктов.
Почему автоматический сварочный аппарат пропускает шов?
Общие причины включают непостоянную нагрузку, изношенные приспособления, изменение размеров, неправильные программы, ошибки калибровки горелки, искажения прихватки или движение во время нагрева. Поиск и отслеживание пласта могут компенсировать ограниченные изменения, но следует также проверить основной производственный процесс.
Как качество автоматической сварки может оставаться стабильным?
Используйте контролируемую подготовку соединений, повторяемые приспособления, проверенные параметры, стабильную подачу проволоки, правильную защиту, обычную калибровку горелки, техническое обслуживание расходных материалов и репрезентативные проверки. Тенденции процесса следует регулярно пересматривать, чтобы постепенные изменения корректировались до возникновения повторных дефектов.