Оглавление
Введение
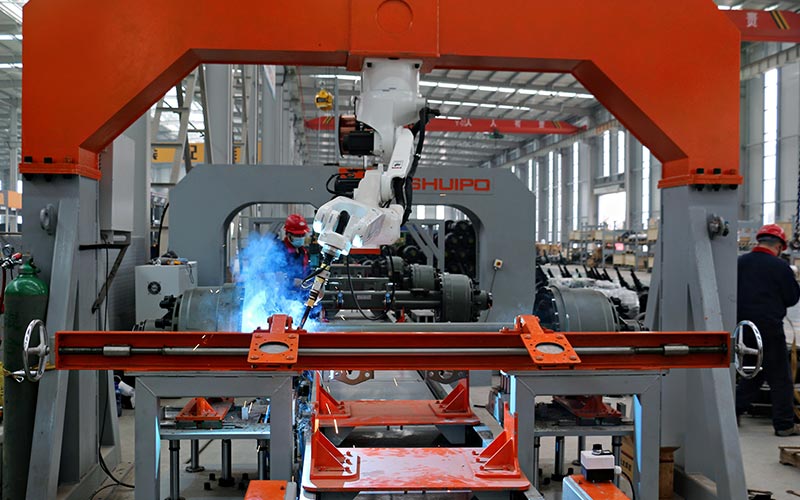
Роботизированная дуговая сварка все чаще используется в производственных условиях, где необходимы согласованность сварных швов, повторяемость производства и контролируемое выполнение процесса. Хотя опытный сварщик может быстро адаптироваться к меняющимся условиям соединения, ручная сварка, естественно, вносит больше различий между операторами, сменой и повторяющимися производственными циклами.
Роботизированная система подходит к процессу по-разному. После того, как сварочный путь, ориентация горелки, скорость движения, положение соединения и параметры процесса были проверены, робот может воспроизводить одну и ту же последовательность неоднократно. это не означает, что каждый сварной шов автоматически становится совершенным. Качество роботизированной дуговой сварки по-прежнему зависит от точности деталей, приспособлений, подготовки соединений, параметров сварки, доступа к горелке и способности управлять нормальными изменениями заготовки.
Реальное преимущество - повторяемость Когда окружающий процесс контролируется, роботизированная дуговая сварка превращает проверенную процедуру сварки в стабильную производственную последовательность, которая может выполняться последовательно в большом количестве аналогичных компонентов.
В этой статье объясняется, откуда берется такая повторяемость, что может ее снизить и как производители могут проектировать роботизированные системы дуговой сварки на основе реальных производственных условий, а не идеальных лабораторных образцов.
Что такое роботизированная дуговая сварка?
Роботизированная дуговая сварка сочетает в себе программируемого робота с дуговая сварка процесс автоматизации перемещения горелки и выполнения сварки.
Робот управляет, где движется горелка, как быстро она движется, и как она ориентирована относительно соединения, Система сварки контролирует электрические и технологические параметры, необходимые для создания дуги и завершения сварного шва.
Типичная роботизированная система дуговой сварки может включать робота, сварочную горелку, источник питания, устройство подачи проволоки, контроллер, приспособления, устройства позиционирования заготовок, защитное оборудование и сенсорную технологию.
Робот сам обеспечивает повторяемость движения, но вся система определяет, можно ли успешно повторить и сварной шов.
Если деталь смещается, приспособление меняет положение или реальный шов удаляется от запрограммированного пути, робот может повторять точно такое же движение, производя при этом другой результат сварки.
Вот почему роботизированную дуговую сварку следует рассматривать как полноценный процесс, а не просто как робота, выполняющего ручную задачу.
Откуда приходит повторяемость в роботизированной дуговой сварке
Повторяемость при роботизированной дуговой сварке создается несколькими контролируемыми слоями, работающими вместе.
Первый слой - движение робота Робот неоднократно следует по одной и той же запрограммированной траектории с определенным углом факела и скоростью движения.
Второй слой - расположение заготовки. приспособления должны поместить компонент в предсказуемое соотношение с роботом.
Третий слой - сам процесс сварки. подача проволоки, электрические параметры, условия экранирования, последовательность сварки и установка горелки - все это должно оставаться стабильным.
Четвертый слой - это обратная связь процесса. В приложениях, где положение соединения меняется, ощущение шва или зрение могут помочь роботу определить, где находится настоящее сварное соединение.
Когда эти слои скоординированы, роботизированная система может воспроизводить процесс сварки гораздо более последовательно.
| Коэффициент повторяемости | Что должно оставаться под контролем | Влияние на роботизированную дуговую сварку |
|---|---|---|
| Путь робота | Положение, скорость и ориентация | Сохраняет последовательное движение факела |
| Точность крепления | Расположение детали и зажим | Поддерживает шов на уровне запрограммированного пути |
| Параметры сварки | Настройки и последовательность процесса | Поддерживает повторяемое поведение дуги |
| Доставка проводов | Стабильность кормления | Помогает поддерживать последовательное осаждение |
| Совместная подготовка | Зазор, выравнивание и состояние поверхности | Уменьшает различия между компонентами |
| Позиционирование заготовки | Вращение и ориентация | Сохраняет доступ к суставам |
| Ощущение шва | Фактическое совместное расположение | Позволяет осуществлять регулируемую коррекцию пути |
| Последовательность процесса | Порядок сварки и сроки | Улучшает стабильность цикла |
Ни один фактор не может гарантировать повторяемость в одиночку Роботизированная дуговая сварка становится стабильной, когда весь процесс предназначен для поддержки повторного выполнения.
Почему имеет значение последовательное движение факела
Ручная сварка сильно зависит от способности оператора поддерживать правильное положение горелки и движение по всему сварному шву.
Скорость движения может незначительно меняться Угол факела может меняться по мере того, как сварщик регулирует положение. старты, остановки и переходы между соединениями также могут различаться у разных операторов.
Роботизированная дуговая сварка уменьшает большую часть этого изменения движения.
После проверки программы робот может повторить тот же путь факела с той же запрограммированной скоростью и ориентацией.
Это становится особенно ценным для компонентов, содержащих несколько одинаковых сварных швов.
Например, изготовленная рама может содержать несколько соединений с одинаковой геометрией. вместо того, чтобы полагаться на оператора, чтобы каждый раз воспроизводить одно и то же движение вручную, робот может выполнять определенный путь сварки для каждого соединения.
Повторяющееся движение также облегчает улучшение процесса.
Если инженеры изменят последовательность сварки или отрегулируют траекторию, они смогут оценить изменение, зная, что движение робота останется постоянным во время последующего производства.
Это создает более контролируемую основу для непрерывной оптимизации процессов.
Конструкция приспособлений является частью повторяемости сварки
Робот может очень точно повторять свое движение, но эта точность имеет значение только в том случае, если заготовка появляется в ожидаемом положении.
Таким образом, приспособления играют центральную роль в роботизированной дуговой сварке.
Приспособление должно устанавливать повторяемую взаимосвязь между компонентом и системой координат робота. если заготовка слегка перемещается между циклами, запрограммированная траектория сварки может больше не соответствовать фактическому соединению.
Это несоответствие становится особенно важным при узких соединениях или сложных трехмерных сборках.
Поэтому конструкция крепления должна учитывать нечто большее, чем просто прочность на зажим.
Крепление должно постоянно располагать компонент, сохраняя при этом доступ к горелке и поддерживая эффективную загрузку и разгрузку. Также следует учитывать, как заготовка может реагировать на тепло во время сварки.
Слишком ограничительное приспособление иногда может способствовать искажению, тогда как приспособление, обеспечивающее недостаточный контроль, может обеспечивать перемещение во время процесса.
Самые прочные конструкции светильников сочетают в себе повторяемое расположение, соответствующую сдержанность, доступность и практичность производства.
Как изменение суставов влияет на роботизированную дуговую сварку
Реальные серийные детали редко бывают идентичными.
Резка, формование, механическая обработка, сборка, липкая сварка и поведение материала могут создавать небольшие различия в размерах.
Ручной сварщик может видеть эти различия и автоматически регулировать их.
Робот с фиксированным путем не может сделать такое суждение, если у системы нет способа определить изменение.
Это одно из важнейших ограничений, которые необходимо понимать при реализации роботизированной дуговой сварки.
Если шов удаляется от запрограммированного пути, робот может продолжать следовать своей исходной траектории.
Правильное решение зависит от источника изменения.
Если вариацию можно уменьшить за счет улучшения производства или улучшения оборудования, эти улучшения следует внести в исходный поток.
Если изменение нормальное и неизбежное, но остается в предсказуемом диапазоне, зондирование может обеспечить лучшее решение.
Цель не в том, чтобы устранить все различия между заготовками, Это понять, какие вариации имеют значение для процесса сварки и решить, как они должны контролироваться.
Отслеживание и видение швов для лучшей повторяемости
Ощущение шва дает роботизированным системам дуговой сварки информацию о реальной заготовке, а не полагается только на запрограммированную геометрию.
В зависимости от применения, зондирование может идентифицировать соединение до начала сварки или отслеживать его местоположение во время процесса.
Это особенно полезно, когда компоненты большие, изготовлены из нескольких частей или подвержены изменениям размеров.
Робот обеспечивает последовательное движение, а сенсорная система предоставляет информацию о том, где должно произойти это движение.
Такое сочетание может повысить гибкость, не отказываясь от управления процессом.
Для применений с изменяемым положением соединений роботизированные сварочные системы могут сочетать запрограммированное движение робота с позиционированием заготовки, измерением шва и коррекцией пути, чтобы поддерживать лучшее выравнивание с фактическим сварным швом.
Важным моментом является то, что датчики работают лучше всего, когда вариации уже понятны.
Они должны управлять контролируемыми отклонениями, а не компенсировать нестабильный производственный процесс без определенных ограничений.
Роботизированная дуговая сварка и позиционирование заготовок
Некоторые соединения трудно сварить в фиксированной ориентации.
Технически робот может достичь шва, но угол наклона горелки может стать неподходящим, или запястье может приблизиться к экстремальной конфигурации.
Решить эту проблему помогают позиционеры заготовок.
Вместо того, чтобы заставлять робота достигать каждого сустава из одного места, позиционер вращает или наклоняет компонент в более выгодную ориентацию.
Это может улучшить доступ и помочь роботу поддерживать более плавное движение.
Для цилиндрических деталей, больших рам, компонентов машин и многогранных конструкций скоординированное позиционирование может быть важной частью роботизированной дуговой сварки.
В некоторых приложениях робот и позиционер движутся одновременно.
Это позволяет системе поддерживать контролируемое соотношение между горелкой и швом, пока заготовка меняет ориентацию.
В результате получается более стабильная траектория сварки и меньше экстремальных движений робота.
Почему важна последовательность сварки
Повторяемость - это не только отдельные сварные швы.
Порядок выполнения сварных швов может влиять на конечную заготовку.
Когда тепло поступает в изготовленную конструкцию, компонент может расширяться, сжиматься или искажаться. Если последовательность сварки меняется от одного цикла к другому, результаты измерения также могут различаться.
Роботизированная дуговая сварка позволяет последовательно программировать и воспроизводить последовательность.
Инженеры могут определить соответствующий порядок на основе геометрии заготовки, теплового поведения, доступности и производственного потока.
После проверки ту же последовательность можно повторить в более поздних компонентах.
Для более крупных конструкций система может чередовать различные места сварки, а не последовательно заполнять все близлежащие швы.
Точная последовательность зависит от приложения, но важным преимуществом является контроль.
Робот не решает случайным образом, какой сварной шов будет следующим Производственная группа может разработать и проверить повторяемую последовательность, которая становится частью производственного процесса.
Последовательность в разных производственных циклах
Одной из практических задач ручной сварки является поддержание одинакового производственного поведения в течение длительных периодов эксплуатации.
Даже высококвалифицированные сварщики могут испытывать изменения физического положения, концентрации, доступа или техники во время повторяющейся работы.
Роботизированная дуговая сварка уменьшает этот источник вариаций.
После создания программы робот не меняет намеренно скорость движения или угол факела, поскольку сдвиг прогрессирует.
Это делает роботизированную сварку особенно полезной для повторяющихся конструкций, где важна согласованность между первым и более поздними компонентами.
Однако система все еще требует мониторинга.
Расходные материалы, состояние горелки, доставка проволоки, приспособления и качество заготовки могут меняться с течением времени.
Поэтому роботизированная система должна поддерживаться профилактическим осмотром и проверкой процесса.
Автоматизация обеспечивает повторяемое выполнение, но надежное производство по-прежнему зависит от поддержания оборудования и условий процесса, поддерживающих это выполнение.
Роботизированная дуговая сварка в производстве высокомиксованных изделий
Роботизированная дуговая сварка традиционно ассоциировалась с очень повторяющимся производством, но гибкая автоматизация расширяет ее использование в производстве с высоким содержанием смеси.
Завод может производить несколько семейств деталей, а не один идентичный компонент.
В этой ситуации задача не просто сварка деталей, Это сокращение усилий по настройке, необходимых при изменении производства.
Несколько технологий могут поддерживать эту гибкость.
Многоразовые программы могут хранить сварочные пути для повторяющихся продуктов. регулируемые приспособления могут вмещать несколько размеров заготовок. позиционеры могут обрабатывать различные геометрии. зрение и определение шва могут идентифицировать контролируемые изменения.
Программирование без обучения и на основе геометрии может еще больше снизить зависимость от ручного обучения каждой точке сварки.
Чем более структурирован вариант продукта, тем легче его автоматизировать.
Например, некоторые изготовленные компоненты могут различаться по размерам, но иметь схожие типы соединений и производственную логику.
Вместо того, чтобы проектировать совершенно отдельные системы автоматизации, инженеры могут разработать гибкий процесс роботизированной дуговой сварки вокруг общих характеристик семейства продуктов.
Скорость робота - это не то же самое, что эффективность производства
Заманчиво оценивать роботизированную дуговую сварку, глядя только на скорость робота.
Это может ввести в заблуждение.
Полный производственный цикл включает загрузку, зажим, поверку, сварку, репозицию, разгрузку, а иногда и проверку.
Быстрый робот не может компенсировать плохо разработанный процесс загрузки.
Если робот быстро завершает сварку, но ждет следующей заготовки, за пределами сварочного пути существует настоящее узкое место в производстве.
Именно поэтому роботизированную дуговую сварку следует измерять на уровне ячеек.
Инженеры должны изучить, где используется время на протяжении всего процесса.
В некоторых случаях основным ограничением является операция сварки.
В других случаях обработка приспособлений или позиционирование заготовки могут оказывать большее влияние на общую стабильность производства.
Целью должен быть сбалансированный процесс, а не максимально возможная скорость движения робота.
Когда роботизированная дуговая сварка очень подходит
Роботизированная дуговая сварка особенно подходит, когда производственный процесс содержит повторяемые соединения, стабильную геометрию заготовки и определенные процедуры сварки.
Приложения становятся более сильными кандидатами, когда приспособления могут последовательно находить детали, а робот может получать доступ к соединениям с практической ориентации.
Повторные последовательности сварки также создают большие возможности.
Чем чаще происходит проверенное сварочное движение, тем большую ценность может обеспечить роботизированная повторяемость.
Сложная геометрия не предотвращает автоматизацию автоматически.
Трехмерный компонент может быть хорошим кандидатом, если геометрия повторяется предсказуемо.
Более сложная задача - неконтролируемые вариации.
Простое соединение, которое появляется в разных местах каждого цикла, может потребовать большего инженерного решения, чем сложный шов, который постоянно повторяется.
По этой причине стабильность процесса следует оценить, прежде чем оценивать заявку только по внешнему виду.
Общие причины плохой повторяемости
Когда роботизированная дуговая сварка дает противоречивые результаты, причиной не всегда является сам робот.
Распространенной проблемой является вариант посадки заготовки.
Если зазоры соединений существенно изменятся, один и тот же путь сварки может не дать того же результата.
Движение приспособления является еще одной возможной причиной. Износ, загрязнение, неправильная загрузка или поврежденные элементы определения местоположения могут сдвинуть компонент.
Состояние факела также имеет значение.
Изменения в факеле, доставке проводов или соответствующем оборудовании могут повлиять на процесс, даже если движение робота остается неизменным.
Еще одним источником изменений является добыча на начальном этапе.
Если компоненты поступают с разными размерами или положениями прихваток, робот может столкнуться с геометрией соединения, выходящей за пределы ожидаемого технологического окна.
Таким образом, надежный подход к устранению неполадок исследует всю производственную цепочку, а не немедленно изменяет программу робота.
Как оценить приложение для роботизированной дуговой сварки
Полезная оценка должна начинаться с репрезентативных производственных компонентов.
Не полагайтесь только на идеальные детали образца.
Измерьте изменение, возникающее при нормальном производстве, и определите, какие размеры напрямую влияют на сварное соединение.
Затем осмотрите каждый сустав.
Определите его положение, длину, доступность, ориентацию, необходимый процесс сварки и ожидаемые изменения.
Далее просмотрите стратегию приспособления.
Можно ли расположить заготовку последовательно, может ли робот достичь шва, не создавая помех приспособлению?
Следует также проанализировать полный цикл сварки.
Рассматривайте загрузку, зажим, зондирование, сварку, позиционирование и разгрузку как один процесс.
Наконец, оцените будущие производственные требования.
Если в одной и той же системе могут использоваться несколько связанных компонентов, гибкость должна быть включена в конструкцию с самого начала.
Этот технологический подход обеспечивает более прочную основу для роботизированной дуговой сварки, чем выбор робота первым и последующая адаптация производства вокруг него.
Как развивается роботизированная дуговая сварка
Будущее роботизированной дуговой сварки все больше связано с зондированием, цифровыми моделями, адаптивным управлением траекторией и более гибким программированием.
Традиционная роботизированная сварка во многом зависит от заранее заданных точек и стабильного позиционирования заготовки.
Новые системы могут использовать больше информации о фактической части.
Цифровая модель может определять ожидаемую геометрию. зрение может определить местонахождение реального компонента. зондирование шва может идентифицировать фактическое соединение. Затем робот может выполнить проверенный процесс сварки по скорректированному пути.
Это не устраняет необходимости в хорошей производственной дисциплине.
Крепления, подготовка соединений, процедуры сварки и точность компонентов остаются важными.
Разница в том, что роботизированные системы становятся лучше справляться с известными вариациями вместо того, чтобы требовать от каждой заготовки соответствия одному идеальному номинальному положению.
Для производителей, работающих с несколькими вариантами продукции, такая гибкость может сделать роботизированную дуговую сварку практичной в тех случаях, когда-то ее было трудно эффективно автоматизировать.
Заключение
Роботизированная дуговая сварка улучшает повторяемость, поскольку она заменяет переменное ручное движение горелки контролируемым движением робота, запрограммированными последовательностями сварки, стабильными параметрами процесса и повторяемым позиционированием заготовки.
Но робот - это только одна часть результата.
Точность крепления, подготовка соединения, допуски на заготовку, параметры сварки, состояние горелки, позиционеры и датчики - все это способствует успешному повторению процесса.
Таким образом, самые сильные роботизированные системы дуговой сварки построены по простому принципу: контролируйте то, чем можно управлять, измеряйте оставшиеся изменения и предоставляйте роботу достаточно информации, чтобы реагировать в проверенных пределах.
Когда весь процесс спроектирован с учетом этих условий, роботизированная дуговая сварка может обеспечить стабильную основу для последовательной промышленной сварки в повторяющихся производственных циклах.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое роботизированная дуговая сварка?
Роботизированная дуговая сварка использует программируемого робота для управления сварочной горелкой вдоль определенных соединений, в то время как сварочная система управляет дугой и параметрами процесса. Крепления, позиционеры, датчики и элементы управления ячейками также могут быть интегрированы для улучшения повторяемости и управления контролируемыми производственными изменениями.
Почему роботизированная дуговая сварка более повторяема?
Робот может воспроизводить одну и ту же запрограммированную скорость движения, положение горелки, ориентацию и последовательность сварки в течение повторяющихся циклов. Повторяемость по-прежнему зависит от стабильных приспособлений, подготовки соединения, размеров заготовки, параметров сварки, подачи проволоки и состояния оборудования.
Может ли роботизированная дуговая сварочная ручка изменять
Да, когда вариация остается в контролируемых пределах. системы с фиксированным путем лучше всего работают с повторяемыми деталями, в то время как восприятие шва или зрение могут обнаружить некоторые изменения в реальном положении сустава и позволить роботу исправить свой путь в проверенном диапазоне процессов.
Подходит ли роботизированная дуговая сварка для производства высокосмешанных изделий?
Это может быть. гибкие приспособления, хранимые программы, датчики, позиционеры и программирование без обучения могут сделать роботизированную дуговую сварку подходящей для нескольких семейств продуктов. самые сильные приложения имеют структурированные вариации, а не совершенно непредсказуемую геометрию заготовки.
Что следует проверить перед использованием роботизированной дуговой сварки?
Просмотрите геометрию соединения, вариацию деталей, точность крепления, доступ к горелке, процедуры сварки, охват робота, требования к позиционеру, последовательность производства и потребности в чувствительности. полный рабочий цикл должен быть оценен так, чтобы робот был интегрирован в реальные условия производства.
Нужна помощь в выборе правильного роботизированного решения для дуговой сварки?
Если вы оцениваете роботизированную дуговую сварку для повторяющихся соединений, сложных заготовок, переменного производства или интеллектуальной автоматизации сварки, SHUIPO может помочь оценить ваш процесс сварки, приспособления, требования к позиционированию, зондированию и производственный рабочий процесс. Свяжитесь SHUIPO для технической консультации и разработки подхода автоматизации вокруг ваших реальных производственных требований.