

Оглавление
Введение
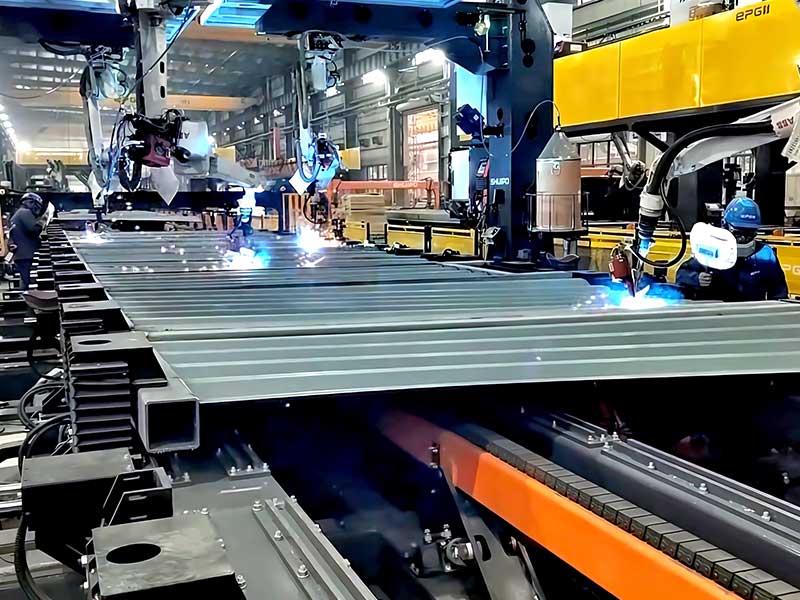
Производственная линия автоматизации сварки больше не является просто набором сварочных роботов, размещенных рядом с конвейером. В хорошо спроектированной системе загрузка, позиционирование, сварка, обнаружение, обработка, проверка и контроль производства соединены как один скоординированный процесс.
Это различие имеет значение, поскольку производители часто начинают проекты автоматизации, сосредотачиваясь на самом сварочном роботе. Однако быстрый и повторяемый робот не может создать стабильную производственную линию, если детали поступают непоследовательно, приспособления по-разному располагают заготовки, сварочные станции становятся несбалансированными или обработка материалов прерывает производственный ритм.
Цель производственной линии автоматизации сварки, таким образом, шире, чем автоматизация отдельных сварных швов, Она заключается в создании предсказуемого производственного потока, в котором каждая операция поддерживает следующую.
В 2026 году это становится особенно важным, поскольку автоматизация сварки все чаще включает в себя гибкое программирование роботов, определение швов, машинное зрение, производственные данные и адаптивное управление. Эти технологии расширяют автоматизацию за пределы сильно повторяющихся деталей и делают ее более практичной для семейств продуктов с контролируемыми вариациями.
Понимание того, как эти элементы работают вместе, является первым шагом на пути к разработке производственной линии, которая улучшает согласованность, не жертвуя при этом гибкостью, необходимой для изменения производственных требований.
Что такое производственная линия автоматизации сварки?
Производственная линия автоматизации сварки - это интегрированная производственная система, которая соединяет несколько операций сварки и поддержки в контролируемую последовательность производства.
Условный производственная линия организует производственные задачи так, чтобы заготовки перемещались через определенный ряд операций. производственная линия автоматизации сварки применяет тот же принцип к сварке интенсивного производства, включая роботы, приспособления, позиционеры заготовок, сенсорное оборудование, системы управления и устройства обработки материалов.
В зависимости от приложения строка может содержать
- роботизированные сварочные станции
- автоматическое сварочное оборудование
- погрузочно-разгрузочные станции
- приспособления и системы зажима
- позиционеры заготовок
- системы распознавания швов
- визуальные датчики
- устройства передачи
- инспекционные станции
- линейные контроллеры
- системы безопасности
Точная конфигурация зависит от заготовки.
Большая изготовленная конструкция может потребовать роботов на линейных путях и программируемых позиционерах, в то время как меньший узел может перемещаться через несколько компактных роботизированных ячеек. некоторые компоненты могут непрерывно перемещаться между станциями, в то время как другие требуют индексированного перемещения, поскольку каждый этап сварки занимает разное количество времени.
Поэтому производственная линия должна быть спроектирована вокруг процесса сварки, а не вокруг фиксированного шаблона оборудования.
Как работает производственная линия автоматизации сварки
Типичная производственная линия автоматизации сварки начинается до начала сварки.
Заготовка должна сначала прийти в известном состоянии. компоненты, возможно, потребуется собрать, расположить, зажать, проверить или отсканировать, прежде чем робот сможет выполнить надежный путь сварки.
После подтверждения детали сварочная станция выполняет свою запрограммированную операцию. заготовка может затем переместиться на другую станцию для дополнительной сварки, изменения положения, проверки или другого этапа изготовления.
Последовательность может быть упрощена на несколько этапов:
| Этап производства | Основная функция | Ключевое SEO/инженерное рассмотрение |
|---|---|---|
| Загрузка | Вводит заготовку в линию | Ориентация детали должна повторяться |
| Идентификация | Подтверждает часть или вариант продукта | Важное значение в смешанном производстве |
| Позиционирование | Устанавливает совместное местоположение | Точность креплени вли ет на точность сварки |
| Обнаружение шва | Находит настоящий сустав там, где это необходимо | Помогает управлять контролируемыми вариациями |
| Сварка | Выполняет валидированный сварочный процесс | Параметры движения и процесса робота должны координироваться |
| Перестановка | Изменяет ориентацию заготовки | Улучшает доступ к сложным суставам |
| Трансфер | Перемещает деталь на следующую станцию | Время станции должно оставаться сбалансированным |
| Инспекция | Проверяет процесс или состояние сварки | Может поддерживать обратную связь процесса |
| Разгрузка | Удаляет готовую заготовку | Не должен стать узким местом производства |
Самая главная идея заключается в том, что эти этапы взаимосвязаны.
Улучшение одной станции без учета остальной части линии может переместить узкое место куда-то еще, а не улучшить весь процесс.
Почему важен баланс производственной линии
Производственная линия автоматизации сварки работает эффективно только тогда, когда ее станции работают в достаточно сбалансированном производственном ритме.
Представьте себе, что одна роботизированная сварочная станция быстро выполняет свою задачу, в то время как следующая станция требует значительно больше времени. части начинают накапливаться между операциями, и более быстрый робот проводит часть своего цикла в ожидании.
Увеличение скорости первого робота не решило бы проблему.
Поэтому линию необходимо анализировать как полную последовательность.
Инженеры должны сравнивать:
- время сварки
- время загрузки приспособления
- время переноса заготовки
- время репозиционирования
- время измерения шва
- время проверки
- время разгрузки
Самая медленная повторяющаяся операция часто определяет эффективный производственный ритм.
Сильная конструкция линии может по-разному разделить сварочные операции между станциями, использовать двух роботов, где одновременная работа практична, или перенести определенные операции за пределы основного цикла.
Цель не в том, чтобы заставить каждую машину двигаться как можно быстрее, Она заключается в создании стабильного потока, в котором каждая станция эффективно способствует полному процессу.
Роботизированные сварочные системы как основной производственный блок
Роботы часто являются центральным сварочным элементом автоматизированной линии, но их функции следует рассматривать вместе с окружающим оборудованием.
Линия, построенная вокруг роботизированные сварочные системы может сочетать движение робота с приспособлениями для заготовки, позиционерами, датчиками шва и внешними осями, так что операция сварки остается совмещенной с реальным компонентом.
Это становится особенно важным, когда в число продуктов входят
- длинные конструкции
- несколько сварочных поверхностей
- изогнутые суставы
- окружные швы
- изменение ориентации суставов
- повторяющиеся варианты продукта
В этих приложениях один только фиксированный робот может не обеспечить достаточный рабочий диапазон.
Позиционер может вращать заготовку. линейная ось может перемещать робота вдоль длинного компонента. датчик шва может определить, где фактическое соединение немного отличается от номинального запрограммированного положения.
Поэтому лучшей сварочной станцией не обязательно является станция, на которой находится наибольшее количество роботов.
Это станция, где требования к движению робота, перемещению заготовки, зондированию и сварке координируются вокруг реальной геометрии продукта.
Конструкция приспособлений определяет повторяемость строк
Крепления являются одними из наиболее важных компонентов производственной линии автоматизации сварки, поскольку они устанавливают физическую связь между заготовкой и автоматизированным оборудованием.
Робот может точно повторять свое запрограммированное движение, но это движение совпадает с соединением только тогда, когда заготовка также расположена последовательно.
Поэтому конструкция крепления должна одновременно отвечать нескольким требованиям.
Деталь должна располагаться с использованием надежных опорных поверхностей Зажим должен предотвращать нежелательное перемещение Крепление должно позволять сварочной горелке без помех достигать требуемых соединений Загрузка и разгрузка должны оставаться практичными, а крепление должно учитывать тепловое поведение во время сварки.
Плохая конструкция приспособлений может создать несколько проблем.
Зажим может блокировать горелку Точка определения местоположения может со временем изнашиваться Заготовка может удерживаться надежно, но в несколько разном положении каждый цикл. чрезмерное ограничение может также влиять на то, как деталь реагирует на тепло сварки.
По этой причине приспособления следует рассматривать как часть процесса сварки, а не как простые аксессуары для удержания работы.
Поток материала должен быть спроектирован вокруг сварки
Движение материалов является еще одним важным фактором производительности производственной линии.
Заготовки могут перемещаться между станциями с помощью конвейеров, передаточных устройств, AGV, тележек с электроприводом, систем индексации или другого погрузочно-разгрузочного оборудования.
Правильный выбор зависит от компонента.
Маленькие повторяемые узлы могут легко перемещаться через фиксированное конвейерное устройство. Большие конструкции могут потребовать более гибкого обращения, поскольку их размеры или ориентация различаются.
Материальный поток должен отвечать на несколько практических вопросов:
Как деталь поступает на сварочную станцию?
Как контролируется его ориентация?
Требуется ли его поворот перед следующим процессом?
Может ли следующая станция получить заготовку немедленно?
Что происходит, когда одна станция временно останавливается?
Производственная линия, игнорирующая эти вопросы, может содержать высокопроизводительное сварочное оборудование, но при этом часто прерывается.
Поэтому поток материала должен быть спроектирован одновременно с процессом сварки.
Ощущение шва делает автоматизацию более гибкой
Традиционная автоматизация сварки работает лучше всего, когда соединение появляется именно там, где этого ожидает робот.
Настоящие изготовленные компоненты часто содержат нормальные вариации размеров.
Резка, формование, сборка, сварка прихваткой, зажим и термические эффекты могут влиять на положение соединения до начала окончательной сварки.
Система обнаружения швов может помочь выявить эти различия.
В зависимости от применения, зондирование может происходить до начала сварки или во время сварки Полученные данные могут позволить роботизированной системе скорректировать свой путь в заранее определенных рабочих пределах.
Это становится особенно ценным, когда производственная линия по автоматизации сварки обрабатывает семейства продуктов, а не одну полностью идентичную деталь.
Цель состоит в том, чтобы не допускать неограниченных вариаций.
Лучшая инженерная стратегия заключается в следующем
контролируйте изменения, которые можно разумно контролировать с помощью производства и оборудования, а затем используйте датчики для управления оставшимися предсказуемыми различиями.
Такой подход обеспечивает большую гибкость, не жертвуя при этом стабильностью процесса.
Машинное зрение и распознавание деталей
Гибкая производственная линия должна знать, что входит на каждую станцию.
Если в разных вариантах заготовки используется одна и та же система автоматизации, система управления должна определить правильную программу, конфигурацию приспособления, последовательность сварки или путь робота.
Машинное зрение может поддержать этот процесс, определяя особенности заготовки или определяя ориентацию детали.
В более продвинутых приложениях трехмерное зондирование может предоставить геометрическую информацию, которая поддерживает расположение шва и формирование пути.
Эта возможность меняет подход производителей к смешанному производству.
Традиционная автоматизация предполагает, что окружающая среда остается фиксированной.
Более гибкая автоматизация позволяет системе собирать информацию о реальном компоненте перед выполнением задачи.
Однако зрительное зондирование работает лучше всего, когда решает четко определенную проблему.
Добавление камеры не делает линию автоматически интеллектуальной Инженеры должны определить, какая информация требуется, насколько точно ее нужно измерить и какое действие должна предпринять система при обнаружении разницы.
Изменения в производстве High-Mix. Дизай
Производственная линия автоматизации сварки не всегда производит один идентичный компонент.
Многие производители работают с семействами продуктов, которые имеют схожую структуру, но различаются по размерам, положению соединений или дополнительным функциям.
Это создает другую проблему автоматизации.
Вместо того, чтобы проектировать линию вокруг одного фиксированного компонента, инженеры могут определить, что остается последовательным во всем семействе продуктов.
Например, несколько продуктов могут совместно использовать:
- подобные типы суставов
- общие ориентиры
- похожие места крепления
- повторные сварочные процедуры
- сопоставимые толщины материала
- подобные последовательности процессов
Затем систему автоматизации можно спроектировать на основе этих общих характеристик.
Информация о конкретном продукте может обрабатываться с помощью сохраненных программ, регулируемых приспособлений, датчиков или параметризованных путей робота.
Это одна из причин, по которой гибкая автоматизация сварки все больше фокусируется на структурированных вариациях, а не на идеальном повторении деталей.
Если вариации можно описать, измерить и контролировать, их гораздо легче автоматизировать.
Позиционеры заготовок расширяют возможности сварки
Сварочному роботу не нужно создавать каждое движение самостоятельно.
На многих производственных линиях вращение или наклон заготовки создает лучшие условия сварки, чем принуждение робота к сложной ориентации.
Позиционеры могут:
- вращают цилиндрические заготовки
- наклоняйте большие сборки
- индексные компоненты между сварочными поверхностями
- опорная кольцевая сварка
- улучшите доступ к факелу
- уменьшите крайние положения запястий робота
Скоординированные системы могут позволить роботу и позиционеру двигаться одновременно.
Это становится особенно полезным для изогнутых швов и больших объемных заготовок.
Позиционеры также могут улучшить согласованность между станциями, поскольку одна и та же ориентация заготовки может воспроизводиться автоматически, а не полагаться на повторную ручную регулировку.
Поэтому выбор позиционера должен основываться на доступности соединения и ориентации сварки, а не просто на весе компонента.
Когда несколько роботов улучшают линию
Некоторые приложения производственных линий автоматизации сварки выигрывают от работы нескольких роботов на одной станции.
Это может быть эффективно, когда большая заготовка содержит четко разделенные области сварки или когда одновременные операции могут уменьшить дисбаланс станции.
Однако добавление еще одного робота также вводит дополнительные инженерные требования.
Система должна управлять
- зоны столкновений
- скоординированное движение
- последовательность сварки
- доступ к светильнику
- маршрутизация кабелей
- распределение тепла
- общие рабочие пространства
Два робота не делают станцию автоматически в два раза эффективнее.
Если оба робота часто ждут одинакового движения заготовки или мешают друг другу в рабочем диапазоне, дополнительное оборудование может существенно не улучшить линию.
Станции с несколькими роботами работают лучше всего, когда задачи можно разделить логически, и каждый робот играет четко определенную роль в процессе.
Данные о производстве становятся все более важными
Современная конструкция производственной линии автоматизации сварки все чаще рассматривает данные процесса как часть производственной системы.
Роботы и контроллеры уже генерируют информацию о
- завершение цикла
- выбор программы
- состояние работы
- последовательность сварки
- условия оборудования
- сигнализации
- перебои в производстве
Когда эта информация организована правильно, производители могут выявить закономерности, которые трудно увидеть только посредством наблюдения.
Например, повторная остановка на одной станции может указывать на проблему с приспособлением, а не на проблему с роботом. Изменение времени производства может выявить непостоянную нагрузку. Частые корректировки пути могут указывать на то, что процесс изготовления на восходящем направлении требует внимания.
Поэтому цель сбора данных должна быть практической.
Больше данных не является автоматически лучше.
Полезный вопрос заключается в следующем
Какая информация помогает инженерам понять, остаются ли сварочный процесс и производственный поток в ожидаемых условиях?
Проверка должна быть связана с процессом сварки
Проверка часто рассматривается как последний этап после завершения сварки.
В более интегрированной линии автоматизации проверка может способствовать управлению процессом, а не только окончательной приемке.
В зависимости от приложения система может проверить
- присутствие заготовки
- совместное расположение
- положение сварки
- геометрия бусин
- производственная последовательность
- завершенные операции
Когда проверка выявляет повторяющееся отклонение, инженеры могут проследить проблему до производственного процесса.
Например, если положение соединения постепенно меняется в нескольких компонентах, причиной может быть износ приспособления или изменение размеров выше по потоку.
Это делает проверку более ценной, чем простая операция "прошел/не прошел".
Он становится источником информации для поддержания стабильности линии.
Безопасность должна быть разработана по всей линии
Производственная линия автоматизации сварки сочетает в себе несколько типов промышленных опасностей.
Роботы создают риски для движущегося оборудования. Сварка создает дуговое излучение, тепло, дым, брызги и электрические опасности. Системы передачи перемещают тяжелые компоненты между станциями.
Поэтому специалисты по технике безопасности должны учитывать всю линию.
Защитные меры могут включать в себя
- физическая охрана
- сблокированные двери доступа
- сканеры
- световые шторы
- аварийные остановки
- безопасные функции робота
- контролируемые режимы работы
- системы экстракции
- безопасные зоны пересадки
Одним из важных соображений является то, как люди взаимодействуют с производственной линией во время нормальной работы.
Операторы могут загружать компоненты, менять приспособления, проверять сварные швы или выполнять техническое обслуживание.
Эти действия следует включать в концепцию безопасности с самого начала, а не добавлять после завершения механической компоновки.
Обычные ошибки производственной линии автоматизации сварки
Одна из самых распространенных ошибок - автоматизация нестабильного процесса.
Если заготовки уже поступают с неконтролируемым изменением соединения, автоматизация может скорее раскрыть проблему, чем решить ее.
Еще одна ошибка - оптимизация отдельных роботизированных станций без учета полной последовательности производства.
Очень быстрая сварочная станция не принесет особой пользы, если передача или позиционирование неоднократно останавливают линию.
Дизайн приспособлений также часто недооценивается.
Путь сварки может оставаться повторяемым только тогда, когда расположение заготовки повторяемо.
Производители также могут добавить датчики, не определяя, какими изменениями ожидается управление датчиками.
Технология должна решать проблему измеренного производства, а не добавляться, поскольку она кажется продвинутой.
Наконец, линейный дизайн иногда фокусируется только на текущем продукте.
Если размеры или варианты продукта могут измениться, гибкость приспособления, охват робота, чувствительность и архитектура управления должны оцениваться с учетом будущего производства.
Как оценить производственную линию сварочной автоматизации
Полезная оценка начинается с реального производственного процесса, а не со списка оборудования.
Начните с сопоставления полной производственной последовательности.
Идентифицировать:
- варианты заготовки
- сварные соединения
- совместные количества
- последовательность сварки
- требования к загрузке
- требования к креплению
- операции позиционирования
- операции передачи
- ожидаемое изменение части
- требования проверки
Далее измерьте репрезентативные компоненты производства.
Не полагайтесь только на номинальные чертежи.
Понимание реальных изменений имеет важное значение при определении того, требуется ли линии фиксированное программирование, определение шва, зрение, регулируемые приспособления или другие адаптивные функции.
Затем исследуйте баланс станции.
Определите, сколько времени требуется для каждой операции, и определите, где может произойти ожидание или накопление материала.
Наконец, рассмотрим будущее производство.
Производственная линия автоматизации сварки наиболее эффективна, когда ее архитектура может поддерживать реалистичные изменения в продуктах, не требуя перепроектирования всей системы.
Тенденции 2026 года в производственных линиях по автоматизации сварки
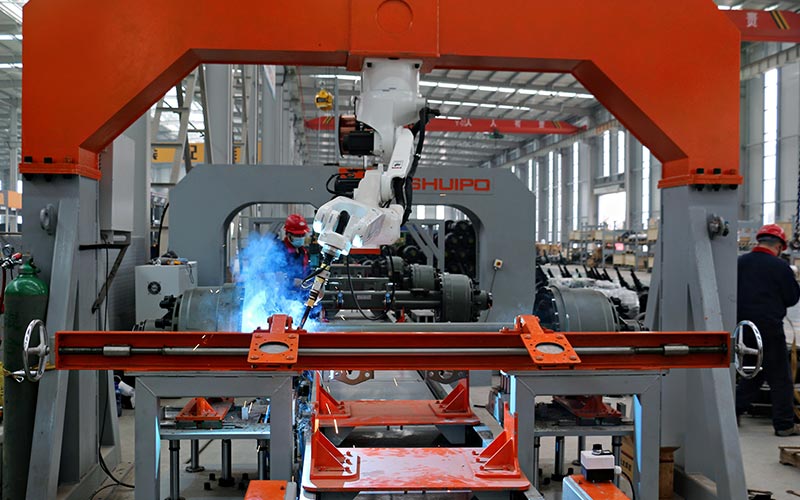
Направление автоматизации сварки в 2026 году перейдет к производственным линиям, которые смогут работать с дополнительной информацией о реальной производственной среде.
Некоторые события особенно актуальны.
ИИ-ассистированное зрение улучшает способность роботизированных систем распознавать детали и места соединения Адаптивная сварка позволяет контролируемую коррекцию пути, когда реальные заготовки отличаются от номинальной геометрии Цифровые модели все чаще поддерживают программирование и ввод в эксплуатацию, в то время как производственные данные используются для выявления повторяющихся вариаций процесса.
Еще одним важным событием является растущее внимание к автоматизации с высоким микшированием.
Вместо того, чтобы требовать полностью идентичных компонентов, новые сварочные системы разрабатываются на основе семейств продуктов с предсказуемыми различиями.
Это меняет роль производственной линии.
Вместо того, чтобы быть жесткой последовательностью, предназначенной для одной детали, она может стать настраиваемой производственной платформой, построенной на основе обычных процессов сварки.
Наиболее успешные применения по-прежнему будут зависеть от хороших приспособлений, стабильных сварочных процедур, контролируемых вариаций деталей и четкой логики производства. Интеллектуальная технология улучшает линию, когда эти основы уже понятны.
Заключение
Производственная линия автоматизации сварки должна быть спроектирована как один связанный производственный процесс, а не как набор независимых сварочных аппаратов.
Роботы обеспечивают повторяемое движение. приспособления устанавливают расположение заготовки. Позиционеры создают подходящие ориентации сварки. Датчики управляют контролируемыми изменениями. Системы обработки материалов соединяют станции, а линейные элементы управления координируют общую последовательность.
Наиболее сильные результаты дает балансировка этих элементов вокруг реальной заготовки и производственного потока.
Поэтому производителям следует начать с анализа процесса: понять геометрию соединения, изменение деталей, время станции, требования к креплению, движение материала и будущие изменения продукта, прежде чем определять окончательную конфигурацию оборудования.
По мере того, как датчики, адаптивное управление, машинное зрение и цифровые производственные инструменты продолжают развиваться, производственные линии автоматизации сварки становятся более гибкими. Но фундаментальный принцип остается неизменным: надежная автоматизация начинается с процесса, который можно понять, измерить и контролировать.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое производственная линия автоматизации сварки?
Производственная линия автоматизации сварки объединяет роботизированные или автоматические сварочные станции с приспособлениями, позиционерами, погрузочно-разгрузочными работами, датчиками, органами управления и контролем. Цель состоит в том, чтобы создать скоординированную производственную последовательность, а не автоматизировать отдельные сварные швы изолированно.
Какое оборудование используется в производственной линии автоматизации сварки?
Типичное оборудование включает сварочных роботов, источники питания, приспособления, позиционеры, датчики швов, визуальные системы, передаточные устройства, контроллеры, оборудование безопасности и станции контроля. Точная конфигурация зависит от геометрии заготовки и производственных требований.
Может ли производственная линия автоматизации сварки обрабатывать различные продукты?
Да, когда структурирована вариация продукта. хранимые программы, регулируемые приспособления, машинное зрение, определение шва и параметризованные пути робота могут позволить одной линии обрабатывать несколько связанных продуктов, сохраняя при этом контролируемые условия сварки и позиционирования.
Почему конструкция приспособлений важна в автоматизированной сварочной линии?
Крепления устанавливают повторяемые отношения между заготовкой и сварочным оборудованием Плохое позиционирование может сдвинуть реальное соединение от запрограммированного пути Хорошие приспособления также поддерживают доступ горелки, соответствующий зажим, эффективную загрузку и стабильное производство.
Как сенсорный контроль может улучшить производственную линию автоматизации сварки?
Давление может определить фактическое положение заготовки или расположение шва, когда нормальные допуски на изготовление создают контролируемые изменения. Затем сварочная система может регулировать свой путь в определенных пределах, повышая гибкость, не полагаясь полностью на фиксированную номинальную геометрию.
Нужна помощь в планировании правильной производственной линии сварочной автоматизации?
Если ваше производство включает в себя несколько сварочных станций, смену заготовок, сложное позиционирование, изменение шва или автоматизированный поток материала, перед выбором отдельного оборудования следует оценить весь процесс. А консультация по проекту автоматизации сварки может оценить геометрию соединения, приспособления, роботизированные станции, чувствительность, позиционирование и баланс линий в соответствии с вашими фактическими производственными требованиями.


